


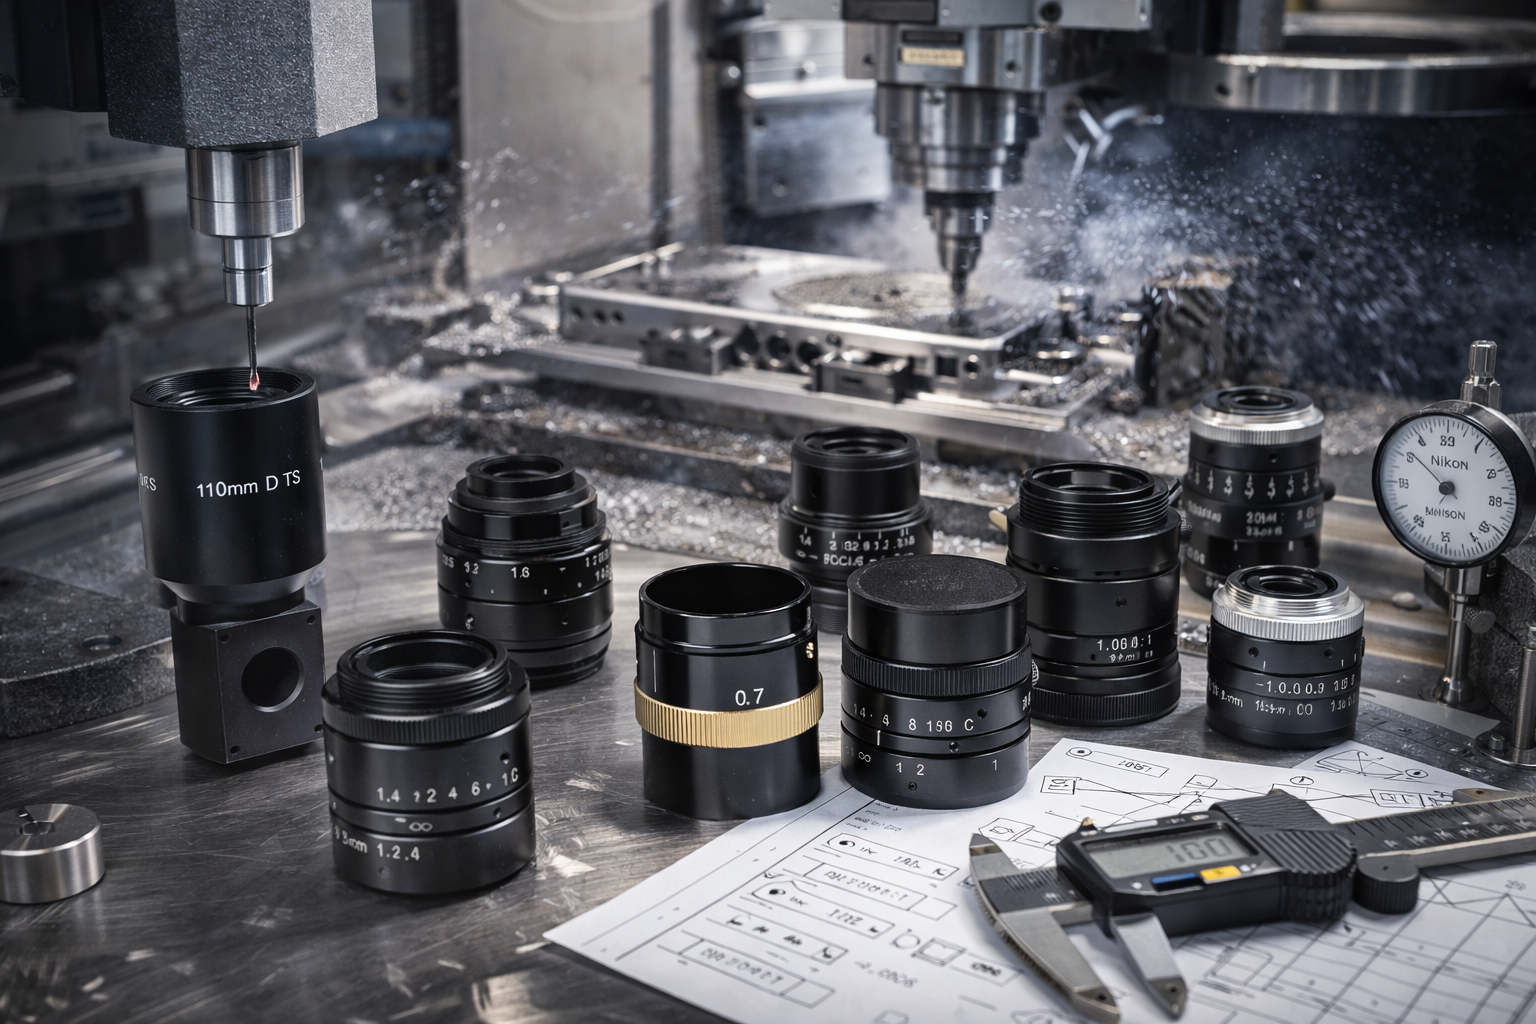
光学反射镜加工是一种高度受控的精密工艺,其中几何精度、热稳定性和表面完整性会直接影响光学对准和系统性能。
在激光系统、成像模块、干涉测量设备和高精度光学组件中,即使同轴度或平面度出现10–15 μm的偏差,也可能导致光束偏移、失准或光学性能下降。
因此,光学反射镜加工并非传统CNC加工——它需要几何控制策略、热补偿规划以及先进的测量验证。

光学反射镜加工中的几何尺寸和公差(GD&T)
光学反射镜部件很少仅通过简单的±尺寸公差进行控制。相反,其功能性能取决于GD&T特性,例如:
-
同心度
-
全跳动
-
平面度
-
平行度
-
垂直度
-
位置度
典型的光学反射镜加工要求:
直径公差:±0.005 – ±0.01 mm
同轴度:≤ 0.01 mm
全跳动:≤ 0.015 mm
平面度:≤ 0.01 mm
平行度:≤ 0.01 mm
为什么这很重要:
在反射镜安装组件中,0.02 mm的轴线偏移可能改变反射角和光学对准。对于精密光束系统,这会转化为可测量的光路偏差。
为控制GD&T要求,我们采用:
-
在可行情况下采用单次装夹加工策略
-
根据零件几何形状定制的精密软爪
-
优化刀具路径,最大限度减少径向切削应力
-
针对功能表面的专用精加工工序
这可减少公差累积,并提高批量生产的一致性。
热稳定性与膨胀考量
在光学反射镜加工中,热行为常常被低估。
不同材料的膨胀速率不同。例如:
铝6061-T6
热膨胀系数(CTE):约23 × 10⁻⁶ /°C
因瓦合金
CTE:约1.2 × 10⁻⁶ /°C
示例:
一块100 mm的铝制反射镜基座在温度升高20°C时:
ΔL = L × CTE × ΔT
ΔL = 100 mm × 23×10⁻⁶ × 20
ΔL ≈ 0.046 mm
这意味着46微米的尺寸变化。
在高精度光学系统中,46微米是一个显著的数值。
因此,光学反射镜加工需要:
-
材料选型咨询
-
在需要时进行预加工应力消除
-
受控的车间温度
-
阳极氧化或电镀的加工余量补偿
对于对热漂移敏感的部件,我们建议采用低膨胀合金或混合式结构设计。

表面完整性与涂层适配性
光学反射镜加工还必须为反射涂层、镀镍等表面处理工艺做好表面准备:
-
黑色阳极氧化(吸光)
-
硬质阳极氧化
-
镀镍
-
反射涂层
涂层前通常要求的表面粗糙度:
Ra 0.4 – 0.8 μm
挑战:
-
刀具振动可能产生微观纹路
-
薄壁在阳极氧化后可能发生变形
-
表面纹理不均会影响涂层附着力
控制方法包括:
-
采用优化进给率进行精加工走刀
-
专用精加工刀片
-
通过对称加工顺序减少残余应力
-
涂层厚度增量的尺寸补偿
CMM测量与过程验证
光学反射镜加工需要超越卡尺和千分尺的验证。
我们使用三坐标测量机(CMM)进行验证:
-
轴线对齐
-
同心度
-
平面度
-
位置度公差
对于首件检验(FAI):
-
完整的GD&T验证
-
提交测量报告
-
关键尺寸抽样计划
对于批量生产:
-
统计过程控制(SPC)
-
刀具磨损监控
-
专用夹具重复性文档
测量并非事后环节——而是集成在加工流程中。

光学反射镜加工中解决的工程挑战
二次装夹后的同心度偏差
解决方案:一次装夹加工与测头验证
薄壁变形
解决方案:分阶段粗加工与精加工,并平衡应力
阳极氧化尺寸漂移
解决方案:表面处理前进行余量补偿
集成式光学镜筒组件中的公差叠加
解决方案:DFM公差评审与装配仿真
这些工程控制措施可减少装配调整时间,并提升长期光学稳定性。
案例研究:光学成像系统制造商
一家欧洲工业成像公司要求将反射镜座集成到光学镜筒组件中。
要求:
同心度 ≤ 0.01 mm
平面度 ≤ 0.01 mm
黑色阳极氧化表面
批量:2,000件
挑战:
由于跳动偏差和阳极氧化膜厚不一致,之前的供应商在装配过程中造成了错位。
采取的措施:
生产前进行DFM公差评审
阳极氧化膜厚补偿余量
首批生产期间进行100%关键尺寸三坐标测量机(CMM)验证
结果:
FAI 首次提交即获批准
装配对准时间缩短 30%
已确认重复生产订单
这表明,受控的光学反射镜加工可降低后续风险。

与光学镜筒制造集成
因为我们还制造:
-
光学镜筒
-
间隔环
-
压环
-
对准套筒
我们了解装配体之间的公差相互影响。
光学反射镜加工不能脱离系统集成。必须使同心度和垂直度与镜筒轴线控制相匹配,以确保光学性能。
在同一质量体系下进行一体化生产,可改善各部件之间的尺寸协调性。
常见问题 – 光学反射镜加工
光学反射镜加工可以达到什么公差?
根据几何形状和材料的不同,通常可达到的公差为 ±0.005 – ±0.01 mm。对于精密光学元件,同心度达到 ≤0.01 mm 很常见。
如何处理热膨胀?
采用材料选择、温度受控的加工环境和尺寸补偿策略。对于高稳定性系统,建议使用 Invar 等低膨胀材料。
是否有必要进行 CMM 检测?
可以。光学反射镜加工需要通过 CMM 对受 GD&T 控制的尺寸进行验证。对于与轴相关的公差,手动测量是不够的。
薄壁反射镜座可以在不发生变形的情况下加工吗?
可以,通过分阶段加工、去应力处理和受控夹紧压力来实现。
如何确保镀膜不影响公差?
表面精加工前会调整加工余量,以补偿镀层厚度增加。
何时选择先进的光学反射镜加工
在以下情况下,您需要专业的光学反射镜加工:
-
光学对准取决于几何精度
-
GD&T 特征至关重要
-
表面光洁度会影响镀膜性能
-
热稳定性十分重要
-
反射镜座集成到光学镜筒系统中
精密光学反射镜加工是受工程控制的工艺,而不是普通的机械加工任务。
如果您正在开发激光系统、成像设备、光学传感器或科学仪器,生产前进行技术评审至关重要。
以工程为导向的光学反射镜加工可降低装调风险、镀膜问题和批次不一致性。

分享:
自中心夹具:精密数控工件夹持的完整指南
精密 CNC 制造:免费 CNC 原型及终身保修