


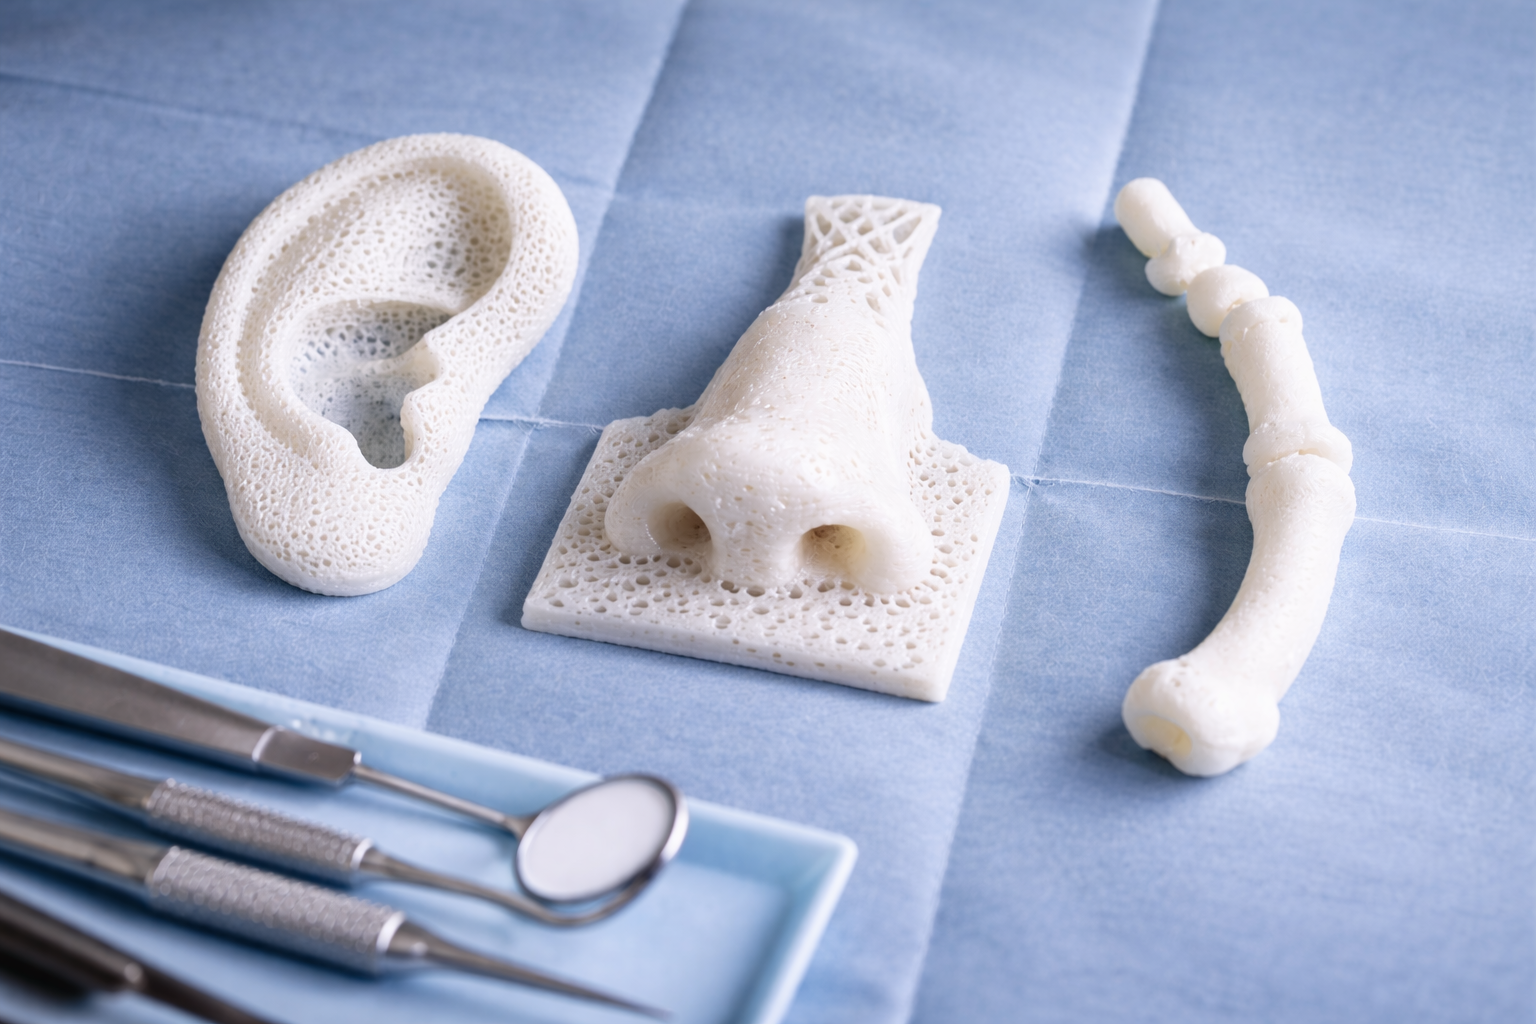
当人们谈论医学领域的3D打印时,话题往往很快跳到打印器官、人工组织或其他未来主义概念。然而,在日常医疗制造中,这项技术正被用于更加实际的领域:患者特异性解剖模型、手术导板、植入物结构、牙科器械、假肢和产品开发。
医疗3D打印的价值并不只是能够制造复杂形状。当定制化、内部几何结构或小批量生产使传统制造变得不便或成本高昂时,它的真正优势才会显现。
与此同时,打印通常并不是制造流程的终点。打印的钛制植入物可能仍需进行CNC加工。打印的手术器械原型最终可能会成为注塑成型产品。牙科部件可能通过打印、铣削、烧结、抛光,或这些工艺的组合来制造。
这正是医疗3D打印从工程角度来看变得更有趣的地方。

医疗3D打印流程从打印机之前就开始了
对于患者特异性医疗模型,该过程可能始于CT或MRI数据,而不是传统的CAD图纸。先对解剖结构进行分割,将其转换为3D模型,完成审核和制造准备后,才会发送到打印机。
简化后的流程如下:
| 阶段 | 主要任务 | 典型风险 |
|---|---|---|
| 成像 | 采集CT/MRI数据 | 图像分辨率不足 |
| 分割 | 分离所需的解剖结构 | 解剖边界不准确 |
| 临床审核 | 外科医生/放射科医生确认模型 | 错误的临床解读 |
| 模型准备 | 修复并准备数字几何模型 | 非预期的几何变化 |
| 打印 | 构建实体部件 | 变形、收缩、支撑影响 |
| 后处理 | 固化、热处理、去除支撑 | 尺寸变化 |
| 检查 | 验证关键几何结构 | 检查策略不完整 |
临床审核环节尤其重要。精度再高的打印机也无法纠正不准确的分割结果。
因此,仅询问打印机精度可能会产生误导。最终结果取决于整个流程,从成像和数字重建,到打印和后处理。
换句话说,医疗3D打印的精度是一个工作流程问题,而不仅仅是设备规格问题。
手术模型看似简单 - 直到精度开始变得重要
最明确的应用之一是患者特异性解剖模型。
对于复杂的颅骨或骨科病例,实体模型可以让外科医生从显示器上不太直观的角度检查几何结构。它有助于进行手术规划、团队间沟通,或检查植入物和固定板是否能够匹配。
对于视觉规划模型而言,较小的尺寸偏差可能不会造成严重问题。但手术导板则不同。
一旦打印部件开始控制钻头、切割平面或植入物的位置,所需的控制水平就会显著提高。理解这种差异的一种有用方式是:
| 应用 | 主要要求 | 相对精度重要性 |
|---|---|---|
| 解剖教学模型 | 视觉呈现 | 中等 |
| 手术规划模型 | 解剖结构还原度 | 高 |
| 患者专用手术导板 | 位置和配合度 | 非常高 |
| 植入物部件 | 几何形状 + 材料 + 机械性能 | 关键 |
当所有医疗 3D 打印应用都被归为一类时,这种差异有时会被忽略。
打印机可能相同,但工程要求并不相同。
金属 3D 打印真正具有优势的领域
植入物可能是增材制造展现优势的最佳例子,因为传统加工很难复现这类结构。
如果部件包含复杂的晶格或多孔区域,从实心钛材中加工出来可能并不实际。增材制造可以直接制造这些结构。
当工程师希望实现以下目标时,这一点尤其有用:
-
复杂的多孔结构
-
与患者匹配的外部几何形状
-
切削工具无法到达的内部特征
-
拓扑优化结构
-
非关键区域中减少的材料
但打印植入物通常仍包含传统的机械特征。
零件可能具有打印的多孔主体,但还需要:
-
H7 或类似的精密孔
-
螺纹连接
-
平面配合表面
-
基准面
-
安装孔
-
受控的表面粗糙度
这些特征可能更适合通过 CNC 加工制造。
因此,一条现实可行的流程可能是:
金属打印 → 去应力处理 → 去除支撑 → CNC 加工 → 精加工 → 清洁 → 检验
这种组合通常比试图让一种工艺完成所有工作更实用。
混合制造中真正困难的部分通常不是 CNC 公差
这是一个在纸面上看似简单,但在生产中却变得困难的领域。
假设一个打印的钛合金部件需要加工一个公差为 ±0.01 mm 的精密孔。高性能 CNC 机床可以达到这样的尺寸精度。
更大的问题是确定该孔相对于打印几何形状应定位在哪里。
打印零件可能包含:
-
热变形;
-
不均匀的加工余量;
-
不规则的打印后表面;
-
热处理后的几何形状变化;
-
由构建方向导致的局部尺寸变化。
如果零件使用不稳定的打印表面进行夹紧,加工中心可能会在错误的位置加工出一个非常精确的特征。
对于混合制造零件,工程师通常需要在开始打印前考虑二次加工。

后续加工的典型设计注意事项
| 项目 | 为什么这很重要 |
|---|---|
| 加工余量 | 确保打印后保留足够的材料 |
| 已定义的基准面 | 为 CNC 和 CMM 提供可重复的基准 |
| 牺牲垫或牺牲凸片 | 有助于装夹,同时不会损坏功能几何形状 |
| 夹具可访问性 | 避免困难或不稳定的夹紧 |
| CMM 对齐 | 将实际打印几何形状与名义 CAD 几何形状关联起来 |
| 工具访问 | 确保后加工确实能够加工到该特征 |
这就是为什么“先打印,后加工”并不是完整的工艺计划。
如果需要后加工,理想情况下应在最初的 DFM 讨论中将其纳入考虑。
一个优秀的打印零件并不意味着工艺已为生产做好准备
当项目从原型转向重复生产时,金属增材制造会变得更加困难。
第一个样件可能看起来完美无瑕,但后续构建可能会受到数量多得出人意料的变量影响:
-
粉末状态和重复使用历史;
-
激光参数;
-
层厚;
-
构建方向;
-
在构建平台上的位置;
-
支撑设计;
-
设备状态;
-
热处理;
-
表面处理方法。
这一点很重要,因为医疗项目通常不能依赖这样的想法:“第一个通过了检验,所以工艺是稳定的。”
原型要回答的是:
我们能否制造出这一几何形状?
生产要回答的是:
我们能否在受控的工艺窗口内反复制造出这一几何形状?
这些是非常不同的问题。
对于重复制造,工程师可能不仅需要监控尺寸,还需要监控机械性能、构建记录、材料批次、后处理参数和检验结果。
原型与生产思维
| 原型阶段 | 生产阶段 |
|---|---|
| 几何形状能否打印出来? | 几何形状能否重复制造? |
| 一次成功的构建 | 多次一致的构建 |
| 基本尺寸检查 | 明确的检验计划 |
| 有限的工艺文档 | 受控参数和可追溯性 |
| 设计评估 | 工艺验证 |
这也是金属医疗增材制造的规模化难度高于最初预期的原因之一。
3D 打印在生产前往往最有价值
大量医疗 3D 打印应用发生在产品开发阶段,而不是最终制造阶段。
以一种新型手持式外科器械为例。
在初始阶段,工程师可能只需要检查手柄握感是否合适、内部组件是否能够装配,或按钮和连接器的位置是否正确。打印非常适合这一阶段,因为无需制作用于快速修改设计的模具。
设计更加成熟后,工艺通常也会发生变化。
一个现实的开发路径可能是:
3D 打印原型 → 真空复模 → CNC 工程样件 → 验证 → 最终生产
并非每个项目都会严格遵循这一路径,但它说明了不同制造方法如何回答不同问题。

典型开发路径
| 阶段 | 适用工艺 | 主要目的 |
|---|---|---|
| 早期概念 | 3D 打印 | 形状、贴合度、人体工学 |
| 小批量聚合物 | 真空复模 | 10–50 个相似样件 |
| 工程验证 | CNC 加工 | 最终材料和精度 |
| 生产前 | CNC / 成型 / 增材制造 | 功能验证 |
| 生产 | 工艺取决于产量和几何形状 | 重复性和成本 |
例如,当团队需要少量相似的塑料外壳,但暂时还不想投资注塑成型时,真空复模可能会很有用。
一旦公差、机械性能或最终材料特性变得更加重要,CNC加工或生产模具可能是更好的下一步。
因此,我们不会把3D打印视为唯一的制造终点。
有时,它会成为最终工艺。
有时,这只是最快实现下一步设计决策的方式。
牙科制造说明了为什么“数字化”并不总是意味着“打印”
牙科是医疗数字化制造最成熟的领域之一,但它也很好地说明了为什么不应将3D打印视为每个零件的解决方案。
工作流程可能从口腔内扫描和CAD设计开始。之后,制造路线很大程度上取决于材料和器械。
例如:
| 零件 | 常见制造路线 |
|---|---|
| 牙科模型 | 树脂3D打印 |
| 手术导板 | 3D打印 + 后固化 |
| 临时修复体 | 打印或铣削 |
| 氧化锆牙冠 | CNC铣削 + 烧结 |
| 金属牙科结构 | 增材或减材工艺 |
| 最终表面 | 抛光 / 表面处理 |
因此,与其把整个工作流程视为增材制造,不如将3D打印更准确地描述为数字化牙科工作流程的一部分。
同样的原则也适用于许多医疗产品。
设计可能是数字化的,但最佳制造工艺仍取决于零件本身。
“FDA批准的材料”通常过于简单化
另一个常见的混淆来源是材料术语。
诸如“FDA批准的钛”或“FDA批准的树脂”这样的说法,往往使用得过于宽泛。
实际上,监管适用性所取决的因素远不止原材料名称。成品器械、预期用途、与患者的接触、制造工艺、清洁方法、灭菌方式以及测试要求都很重要。
这意味着,即使两个组件采用相同的基材制造,其监管要求仍可能大不相同。
对于医疗器械采购,通常更有用的问题是:
-
指定材料是否具有可追溯性?
-
制造工艺是否受到控制?
-
成品组件是否适合其预期用途?
-
是否具备所需的证书和检验记录?
-
相关器械或材料系统是否已针对该应用完成验证?
因此,医用级并不自动意味着获得所有医疗用途的普遍批准。
应用场景很重要。
生物打印很有趣,但目前还不是主角
由于这一概念令人兴奋,生物打印受到了超出其实际比例的关注。
研究团队正在使用基于细胞的材料、组织结构、支架和再生医学技术开展研究。这些领域最终可能会变得极其重要。
但不应将它们与3D打印在医疗器械制造中更成熟的应用混为一谈。
如今,与常规工业生产更为接近的应用包括:
-
手术模型;
-
导板;
-
植入物;
-
修复体组件;
-
牙科器械;
-
产品开发原型。
打印替代器官仍是一个研究挑战,而不是常规制造现实。
对于如今正在开发实际医疗器械的公司而言,更相关的问题通常不是能否打印器官。
关键在于,特定部件应当采用打印、机加工、模塑,还是通过多种工艺组合来制造。
3D 打印 vs. CNC 加工:更好的问题是“哪个特征?”
把 3D 打印和 CNC 加工进行比较,仿佛其中一种技术必须取代另一种,并没有太大意义。
不同工艺各有所长。
| 要求 | 更好的起点 |
|---|---|
| 患者专用几何形状 | 3D 打印 |
| 内部晶格结构 | 3D 打印 |
| 复杂内部通道 | 3D 打印 |
| 快速设计迭代 | 3D 打印 |
| 精密孔 | CNC 加工 |
| 螺纹特征 | CNC 加工 |
| 平面密封表面 | CNC 加工 |
| 严格的位置公差 | CNC 加工 |
| 打印晶格结构 + 精密接口 | 混合工艺:打印 + CNC |
| 10–50 个塑料原型 | 打印 / 真空复模 |
| 大批量塑料外壳 | 注塑成型 |
将零件按特征逐一拆解后,决策会清晰得多。
如果价值来自复杂性,增材制造很有吸引力。
如果价值来自精度,机加工通常会变得更加重要。
如果价值来自产量,模塑或铸造最终可能更合理。

最有价值的未来可能是混合制造
医疗 3D 打印无需取代传统制造,就能变得越来越重要。
事实上,情况已经在朝相反的方向发展。
当这项技术与机加工、检测、数字化设计、扫描、模塑及其他工艺相结合时,其价值会进一步提升。
打印的钛制部件可能仍需要机加工接口。打印的原型最终可能成为注塑量产件。患者专用导板可能从影像数据开始,但仍取决于仔细的临床审核和尺寸验证。
工艺会根据每个阶段最重要的因素而变化。
这或许是看待医疗领域 3D 打印最实际的方式:
难以制造的部分用打印,难以控制的部分用机加工,体量开始变大时则采用模塑或铸造。
技术很重要。
选择合适的工艺更为重要。
从原型迈向量产
一旦医疗器械设计趋于稳定,讨论通常会从“我们能制造它吗?”转变为“我们能否稳定重复制造、正确检测并实现规模化生产?”
XY-GLOBAL 为医疗器械项目提供从原型到量产阶段的支持,包括精密 CNC 加工、真空复模、注塑成型、二次加工和尺寸检测。
如果您正在评估医疗部件的下一步制造工艺,请向我们发送您的2D/3D 文件、材料、数量、表面要求和关键公差。
我们的工程团队可以审核设计,并帮助确定切实可行的制造方案。

分享:
Investment Casting Vs Sand Casting: Which Process Is Better For Your Custom Part?
CNC Machining Vs Investment Casting: How To Choose For Complex Metal Parts