


Eine CNC-Maschine verdient nur dann Geld, wenn die Spindel Bauteile fertigt.
Dennoch verbringt man in vielen Werkstätten überraschend viel Maschinenzeit damit, Tische zu reinigen, Vorrichtungen auszurichten, Schraubstöcke einzumessen, Nullpunktverschiebungen einzugeben und die Einrichtung noch einmal zu prüfen, bevor der erste Schnitt erfolgt.
Dies wird zu einem größeren Problem, wenn die Produktion viele Bauteilnummern, kleine Losgrößen, 5-Achs-Bearbeitung oder häufige Vorrichtungswechsel umfasst.
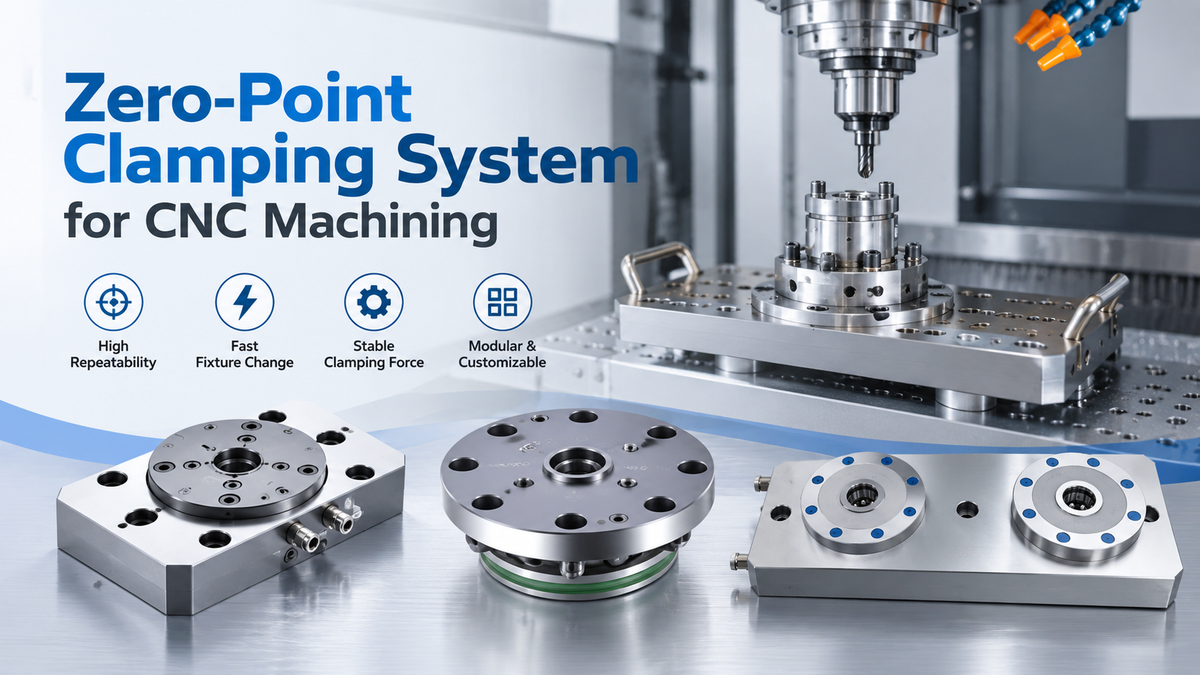
Ein Nullpunktspannsystem löst dieses Problem, indem es Vorrichtungen, Paletten oder Werkstücken einen festen und wiederholgenauen Bezugspunkt auf der Maschine bietet. Anstatt die Einrichtung jedes Mal neu aufzubauen, bringt der Bediener die Vorrichtung in die gleiche definierte Position, um die Effizienz zu steigern.
Die Auswahl eines Nullpunktsystems ist jedoch nicht nur eine Frage des Vergleichs von Wiederholgenauigkeitswerten. Einzugskraft, Haltekraft, Anordnung der Spannfutter, Palettengröße, Stapelhöhe, Maschinenfreiraum, Verschmutzung, Zerspanungskraft, Luftzufuhr und zukünftige Automatisierungspläne können das Ergebnis beeinflussen.
Dieser Leitfaden erklärt, wie ein Nullpunktspannsystem funktioniert, wo es den größten Mehrwert bietet und was vor der Auswahl zu beachten ist.

Was ist ein Nullpunktspannsystem?
Ein Nullpunktspannsystem ist eine präzise Schnittstelle für die Werkstückspannung, die zwischen einer CNC-Maschine und einer Vorrichtung, Palette, einem Schraubstock oder einem Werkstück installiert wird.
Das System schafft eine definierte Referenzposition, sodass dieselbe Vorrichtung mit sehr geringer Positionsabweichung entnommen und wieder installiert werden kann.
Bei einer typischen Einrichtung werden Präzisions-Einzugsbolzen unter der Vorrichtung oder Palette montiert. Diese Bolzen greifen in passende Spannmodule ein, die auf dem Maschinentisch oder der Grundplatte installiert sind. Sobald sie verriegelt sind, wird die Vorrichtung fest gegen definierte Auflageflächen gezogen.
Anstatt die Vorrichtung nach jedem Wechsel manuell einzumessen, wird die Position durch die Nullpunktschnittstelle selbst festgelegt.
Dies macht das Nullpunktspannen nicht nur für das CNC-Fräsen nützlich, sondern auch für die 5-Achs-Bearbeitung, Funkenerosion (EDM), das Schleifen, die Qualitätsprüfung und automatisierte Fertigungszellen. Wenn derselbe Referenzstandard über verschiedene Prozesse hinweg verwendet wird, kann eine Vorrichtung zwischen Bearbeitung und Prüfung bewegt werden, während ein konsistenter Bezugspunkt erhalten bleibt.

Wie funktioniert ein Nullpunktspannsystem?
Die meisten Systeme verwenden drei grundlegende Elemente: eine Aufnahme oder ein Spannfutter, einen Einzugsbolzen und einen Verriegelungsmechanismus.
Die Aufnahme wird auf dem Maschinentisch, dem Rundtisch, dem Würfel oder der Adapterplatte installiert. Der Einzugsbolzen ist unter der Vorrichtung, Palette, dem Schraubstock oder dem Werkstück befestigt.
Wenn die Palette auf die Aufnahme gelegt wird, fährt der Einzugsbolzen in das Spannmodul ein. Präzisions-Auflageflächen bestimmen die Position, während der Verriegelungsmechanismus die Vorrichtung nach unten gegen die Referenzfläche zieht.
Die Positionier- und Spannfunktionen arbeiten somit über dieselbe standardisierte Schnittstelle.
Viele pneumatische Nullpunktsysteme nutzen Federkraft, um den verriegelten Zustand beizubehalten, und Druckluft, um den Spannmechanismus zu lösen. Etwa 6 bar sind ein gängiger Betriebsdruck für diese Art von pneumatischen Systemen, wobei der genaue Bedarf von der Konstruktion abhängt.
Diese Anordnung ist in der Produktion nützlich, da die Vorrichtung mechanisch verriegelt bleiben kann, auch wenn keine kontinuierliche Luftzufuhr erfolgt. Das exakte Verriegelungsprinzip sollte jedoch vor der Integration eines Systems in eine CNC-Maschine oder eine automatisierte Zelle überprüft werden.
Warum Nullpunktspannen in der CNC-Bearbeitung nutzen?
Der Hauptzweck der Nullpunkt-Werkstückspannung ist nicht einfach nur, Schrauben durch eine andere Spannmethode zu ersetzen.
Ihr wahrer Wert liegt in der Reduzierung wiederkehrender Einrichtarbeiten und der Schaffung einer stabilen Referenz, die wiederverwendet werden kann.
Reduzierung von Rüst- und Umrüstzeiten
Die traditionelle Vorrichtungseinrichtung kann das Reinigen des Maschinentisches, das Positionieren der Vorrichtung, das Anziehen von Schrauben, das Ausrichten der Einrichtung, das Eingeben von Nullpunktverschiebungen und das Verifizieren der Position vor Beginn des Schneidvorgangs umfassen.
Wenn eine Vorrichtung mehrere Wochen auf der Maschine bleibt, ist diese Rüstzeit möglicherweise kein großes Problem.
In der High-Mix-Produktion kann dieselbe Maschine jedoch an einem Tag zwischen mehreren Vorrichtungen wechseln. Das Wiederholen des vollständigen Einrichtungsprozesses bei jedem Wechsel kann einen Großteil der produktiven Maschinenkapazität beanspruchen.
Ein Nullpunktsystem ermöglicht es, einen Großteil der Vorbereitung außerhalb der Maschine durchzuführen. Die nächste Vorrichtung kann vorbereitet werden, während das aktuelle Teil noch gefertigt wird. Sobald die Bearbeitung abgeschlossen ist, wird die alte Palette entfernt und die vorbereitete auf derselben Referenzschnittstelle installiert.
| Betrachtung | Traditionelle T-Nuten-Einrichtung | Nullpunktspannsystem |
| Vorrichtungspositionierung | Meist manuell | Definierte mechanische Referenz |
| Neuausrichten | Oft erforderlich | Stark reduziert |
| Umrüstzeit | Länger | Kürzer |
| Offline-Rüsten | Eingeschränkter | Einfacher zu implementieren |
| Bedieneinfluss | Höher | Geringer |
| Vorrichtungstransfer | Erfordert mehr Einrichtung | Einfacher mit Standardschnittstellen |
| Automatisierung | Schwieriger | Sehr gut geeignet |
| Anschaffungskosten | Niedriger | Höher |
| Langfristige Flexibilität | Abhängig vom Vorrichtungsdesign | Hoch mit modularen Systemen |
(Vergleichstabelle)
Wenn zum Beispiel ein konventioneller Vorrichtungswechsel 25 Minuten erfordert und eine vorbereitete Nullpunktvorrichtung dies auf fünf Minuten reduziert, würden vier tägliche Wechsel etwa 80 Minuten Maschinenzeit einsparen.
Über 220 Arbeitstage entspricht das etwa 293 zusätzlichen Maschinenstunden pro Jahr.
Die tatsächliche Ersparnis variiert von Werkstatt zu Werkstatt, aber das Prinzip ist einfach: Häufige Wechsel machen die Rüstzeit deutlich teurer, als es zunächst den Anschein hat.
Verbesserung der Wiederholgenauigkeit zwischen Einrichtvorgängen
Manuelle Einrichtung führt zu Abweichungen.
Selbst ein erfahrener Bediener kann dieselbe Vorrichtung nach jedem Entfernen leicht unterschiedlich positionieren und ausrichten. Der Unterschied mag gering sein, kann aber dennoch Nullpunktverschiebungen, Abtastzeiten und Prozesskonsistenz beeinflussen.
Eine präzise Nullpunktschnittstelle kontrolliert diese Position mechanisch.
Bei XY-GLOBAL können unsere aktuellen Nullpunktspannsysteme bei ausgewählten Konfigurationen eine Wiederholgenauigkeit von unter 0,005 mm erreichen. Dies hilft Vorrichtungen, nach wiederholtem Entfernen und Installieren zu einer stabilen Referenz zurückzukehren, und reduziert die durch manuelle Einrichtung verursachten Abweichungen.
Dies bedeutet nicht, dass jedes bearbeitete Teil automatisch eine Toleranz von ±0,005 mm einhält. Es bedeutet, dass die Werkstückspannschnittstelle selbst sehr nah an dieselbe Position zurückkehrt.
Die endgültige Bearbeitungsgenauigkeit hängt weiterhin vom gesamten Prozess ab.
Unterstützung von Offline-Rüsten und High-Mix-Produktion
High-Mix-Produktion erzeugt oft einen Konflikt zwischen Flexibilität und Maschinenauslastung.
Je häufiger Teile wechseln, desto häufiger müssen auch Vorrichtungen gewechselt werden.
Ein Nullpunkt-Werkstückspannsystem ermöglicht es Bedienern, Schraubstöcke, Vorrichtungen, Paletten und Werkstücke abseits der Maschine vorzubereiten. Dies erleichtert es, die Spindel am Laufen zu halten, während der nächste Auftrag vorbereitet wird.
Dies ist besonders nützlich für die Prototypenfertigung, Präzisionsteile in geringen Stückzahlen, Formenbau, Luft- und Raumfahrtkomponenten, medizinische Komponenten und andere Anwendungen, bei denen viele Bauteilnummern dieselbe Maschine nutzen.
Schaffung einer Standardreferenz über Prozesse hinweg
Nullpunktspannen kann auch Rüstabweichungen reduzieren, wenn Teile mehr als einen Prozess durchlaufen.
Ein Präzisionsbauteil erfordert möglicherweise vor der Fertigstellung CNC-Fräsen, Erodieren, Schleifen, KMG-Prüfung und zusätzliche Bearbeitungsschritte.
Wenn jeder Transfer erfordert, dass der Bezugspunkt neu aufgebaut wird, schafft jede Einrichtung eine weitere Gelegenheit für Positionsabweichungen.
Die Verwendung einer kompatiblen Nullpunktschnittstelle ermöglicht es der Palette oder Vorrichtung, dieselbe mechanische Referenz über mehrere Fertigungs- und Inspektionsstufen hinweg beizubehalten.
Dies ist besonders nützlich für Werkstücke, die nach der Inspektion zur Bearbeitung zurückkehren oder mehrere Präzisionsoperationen auf verschiedenen Maschinen benötigen.
Wichtige Spezifikationen für das Nullpunktsystem
Ein CNC-Nullpunktsystem sollte nicht nur nach dem kleinsten Wiederholgenauigkeitswert oder der größten Spannkraft ausgewählt werden.
Mehrere Spezifikationen müssen in ihrem Zusammenspiel verstanden werden.
Wiederholgenauigkeit vs. Bearbeitungsgenauigkeit
Wiederholgenauigkeit beschreibt, wie exakt eine Vorrichtung nach dem Entfernen und erneuten Einsetzen in dieselbe Position zurückkehrt.
Bearbeitungsgenauigkeit beschreibt, wie genau das fertige Bauteil seiner geforderten Geometrie entspricht.
Diese Begriffe sind verwandt, aber nicht identisch.
Ein Nullpunktsystem mit 0,005 mm Wiederholgenauigkeit garantiert nicht, dass jedes fertige Merkmal auf ±0,005 mm genau ist.
Die endgültige Genauigkeit kann weiterhin durch die Positioniergenauigkeit der Maschine, Spindel- und Werkzeugrundlauf, Vorrichtungsverformung, Werkstückbewegung, Zerspanungskräfte, Temperatur, Werkzeugverschleiß, Abtaststrategie und Inspektionsmethode beeinflusst werden.
Das Nullpunktsystem entfernt eine Hauptquelle für Einrichtabweichungen, aber es entfernt nicht jede Quelle für Fertigungsabweichungen.
Bei XY-GLOBAL können unsere aktuellen Systeme eine Wiederholgenauigkeit von unter 0,005 mm bieten, was für viele Präzisions-CNC-Vorrichtungs- und Palettenanwendungen geeignet ist.
Die korrekte Wiederholgenauigkeit sollte daher entsprechend der gesamten Toleranzkette gewählt werden und nicht nur deshalb, weil eine kleinere Zahl in einem Katalog besser aussieht.
Einzugskraft vs. Haltekraft
Eine weitere häufige Quelle für Verwirrung ist der Unterschied zwischen Einzugskraft und Haltekraft.
Einzugskraft beschreibt, wie stark der Mechanismus den Bolzen und die Palette gegen die Referenzfläche zieht.
Haltekraft beschreibt in der Regel die größere Kraft, der das verriegelte System widerstehen kann, bevor es zu einer Trennung oder Verschiebung kommt.
Sie sind verwandt, sollten aber nicht als identische Spezifikationen behandelt werden.
Bei XY-GLOBAL können ausgewählte Mehrstationen-Nullpunktsysteme etwa 15.000–17.000 N Einzugskraft pro Futter bereitstellen, während ausgewählte Konfigurationen eine statische Haltekraft im Bereich von etwa 35–50 kN bieten.
Diese Werte sollten immer zusammen mit der Vorrichtungsgeometrie und den Bearbeitungsbedingungen bewertet werden.
Eine große Palette, bei der der Schnittpunkt weit von der Spannschnittstelle entfernt ist, kann ein erhebliches Moment erzeugen, selbst wenn das Werkstück selbst nicht besonders schwer ist.
Spannkraft und Systemsteifigkeit
Mehr Spannkraft bedeutet nicht automatisch eine bessere Einrichtung.
Das Nullpunktspannfutter, die Einzugsbolzen, die Palette, die Vorrichtung, der Maschinentisch und das Werkstück bilden zusammen eine mechanische Struktur.
Wenn die Palette dünn oder die Vorrichtung flexibel ist, wird eine Erhöhung der Spannkraft das Gesamtsystem nicht steifer machen.
Eine kompakte Vorrichtung zum Schlichten von Aluminium profitiert möglicherweise mehr von einer geringen Höhe und gutem Werkzeugzugang als von einer extrem hohen Haltekraft.
Eine schwere Stahlvorrichtung, die zum aggressiven Schruppen verwendet wird, erfordert einen anderen Ansatz.
Das Ziel ist es, das Spannsystem an die tatsächlichen Zerspanungskräfte, die Vorrichtungsgröße, die Palettensteifigkeit, die Werkstückposition und den Maschinenraum anzupassen.
Spannfuttergröße, Abstand und Anzahl der Spannpunkte
Eine kleine Vorrichtung benötigt möglicherweise nur eine Aufnahme.
Ein größeres Palettensystem kann zwei, vier oder mehr Spannpunkte erfordern.
Die richtige Anzahl hängt von mehr als nur dem Gesamtgewicht ab.
Palettengröße, Schwerpunkt, Schnittrichtung, Abstand der Aufnahmen und Momentenbelastung beeinflussen die Stabilität.
Wenn eine große Vorrichtung von zu eng beieinander liegenden Spannpunkten gehalten wird, kann das System zwar vertikalen Lasten widerstehen, aber unter Kippmomenten stärker nachgeben.
Ein größerer Abstand zwischen den Aufnahmen kann die Stabilität verbessern und die Last effektiver verteilen.
Bei XY-GLOBAL bieten wir sowohl Einzel- als auch Mehrfach-Nullpunktkonfigurationen für verschiedene Vorrichtungs- und Palettengrößen an. Das Layout sollte basierend auf der gesamten Vorrichtungsgeometrie gewählt werden, anstatt einfach nur die höchste Anzahl an Spannfuttern zu wählen.
Arten von Nullpunktspannsystemen
Es gibt keine einzelne Betätigungsmethode, die für jede Produktionsumgebung geeignet ist.
Mechanische Nullpunktsysteme
Mechanische Nullpunktsysteme sind relativ einfach und funktionieren gut, wenn Vorrichtungswechsel manuell durchgeführt werden. Sie benötigen keine pneumatischen oder hydraulischen Anschlüsse, wobei der Bediener den Spannmechanismus dennoch selbst betätigen muss.
Pneumatische Nullpunktsysteme
Pneumatische Nullpunktsysteme sind weit verbreitet, da Druckluft in den meisten CNC-Betrieben ohnehin vorhanden ist.
Sie lassen sich zudem gut in die Roboterbeladung und Palettenautomation integrieren.
Hydraulische Nullpunktsysteme
Hydraulische Systeme bieten eine hohe Kraftdichte und eignen sich für anspruchsvolle Anwendungen, erfordern jedoch in der Regel mehr Zusatzausrüstung für die Installation.
Elektromechanische Nullpunktsysteme
Elektromechanische Systeme sind sinnvoll, wenn keine Druckluft- oder Hydraulikinfrastruktur gewünscht ist. Ihre Eignung hängt vom Maschinenlayout, dem Automatisierungskonzept, den Steuerungsanforderungen und dem Budget ab.
Für die meisten CNC-Vorrichtungsanwendungen bleiben pneumatische und mechanische Systeme die gängigste Wahl.

So wählen Sie das richtige Nullpunktspannsystem
Ein guter Auswahlprozess beginnt mit der Anwendung, nicht mit dem Katalog.
Die Maschine, die Vorrichtung, der Bearbeitungsprozess und der zukünftige Produktionsplan müssen gemeinsam betrachtet werden.
Maschinentisch und verfügbarer Raum
Der Maschinentisch definiert die grundlegende Installationsfläche.
Das Bohrbild, die Anordnung der T-Nuten, der Durchmesser des Drehtischs, der verfügbare Z-Verfahrweg und der Zugang zu Luftanschlüssen beeinflussen, welche Art von Nullpunktbasis installiert werden kann.
Bei einem großen 3-Achsen-Bearbeitungszentrum ist die Hauptsorge oft die Größe und Steifigkeit der Vorrichtung.
Bei einer kompakten 5-Achsen-Maschine können die Installationshöhe und der Freiraum für Drehbewegungen wichtiger sein.
Ein technisch geeignetes Spannfutter kann dennoch die falsche Wahl sein, wenn es den nutzbaren Bearbeitungsraum zu stark einschränkt.
Palettengröße und Vorrichtungsgewicht
Das Vorrichtungsgewicht ist wichtig, sollte aber nicht isoliert betrachtet werden.
Eine große Palette mit einem leichten Werkstück kann dennoch ein erhebliches Moment erzeugen, wenn der Schnittpunkt weit von den Spannpunkten entfernt liegt.
Schwerpunkt, Palettenabmessungen, Bearbeitungsrichtung und Schnittlast sollten gemeinsam bewertet werden.
Für größere Vorrichtungen bieten Mehrstationenanordnungen normalerweise eine bessere Lastverteilung und Rotationsstabilität.
Bearbeitungslast und Material
Leichte Schlichtbearbeitungen an Aluminium erzeugen ganz andere Kräfte als eine aggressive Schruppbearbeitung an Stahl.
Höhere Schnittlasten erfordern in der Regel eine größere Systemsteifigkeit, stabilere Paletten und einen sorgfältigeren Abstand der Aufnahmen.
Das gleiche Prinzip gilt für Werkstücke mit langem Überhang.
Die Schnittkraft mag nicht extrem hoch sein, aber der Abstand zwischen dem Schnittpunkt und der Spannschnittstelle kann ein großes Moment erzeugen.
Erforderliche Wiederholgenauigkeit
Die erforderliche Wiederholgenauigkeit sollte auf den Prozess abgestimmt sein.
Für viele Standard-CNC-Präzisionsvorrichtungen bietet eine Wiederholgenauigkeit von unter 0,005 mm bereits eine starke und stabile Referenz.
Anwendungen, die eine wiederholte Übertragung zwischen Bearbeitung, Drahterodieren, Schleifen und Inspektion beinhalten, erfordern möglicherweise eine engere Toleranz.
Die Wiederholgenauigkeit der Spannschnittstelle sollte immer im Kontext der Gesamttoleranz des Prozesses betrachtet werden und nicht als isolierter Wert.
Stapelhöhe und Werkzeugzugang
Die Stapelhöhe ist eines der praktischsten Themen bei der Konstruktion von Nullpunktsystemen.
Jede Komponente zwischen dem Maschinentisch und dem Werkstück vergrößert die Gesamthöhe.
Ein typischer Aufbau kann den Maschinentisch, die Nullpunktbasis, die Palette, den Schraubstock und das Werkstück umfassen.
Wenn dieser Stapel zu hoch wird, kann dies den verfügbaren Z-Verfahrweg, den Spindelfreiraum, den Werkzeugzugang und die Bewegung der Drehachsen einschränken.
Dies ist besonders bei 5-Achsen-Bearbeitungszentren von Bedeutung.
Flache Spannlösungen können manchmal einen höheren praktischen Nutzen bieten als eine höhere Spannkraft.
Die vollständige Vorrichtungsmontage sollte daher im Maschinenmodell überprüft werden, bevor das Design finalisiert wird.
Manuelle oder automatisierte Beladung
Manuelle Produktion und automatisierte Produktion haben unterschiedliche Anforderungen.
Für manuelle Vorrichtungswechsel kann ein einfaches mechanisches oder pneumatisches System ausreichen.
Für Roboterbeladung oder automatische Palettenhandhabung benötigt das System möglicherweise zusätzlich eine pneumatische Lösung, Palettenabhebung, Luftreinigung, Drucküberwachung, Anwesenheitserkennung und Spannkontrolle.
Wenn in Zukunft eine Automatisierung geplant ist, lohnt es sich, diese Anforderungen zu berücksichtigen, bevor die Schnittstelle gewählt wird.
Den Spannstandard später zu ändern, kann weitaus teurer sein, als von Anfang an auf Automatisierung zu setzen.
Gängige CNC-Anwendungen des Nullpunktsystems
Nullpunktspannung wird in vielen Bearbeitungsumgebungen eingesetzt, aber einige Anwendungen profitieren besonders davon.
Nullpunktspannung für 5-Achsen-Bearbeitung
Die 5-Achsen-Bearbeitung stellt höhere Anforderungen an das Vorrichtungsdesign, da die Spindel Zugang zu mehreren Seiten des Werkstücks benötigt.
Herkömmliche hohe Vorrichtungen können zu Kollisionen mit der Spindel, dem Werkzeughalter, dem Drehtisch oder der Maschinenverkleidung führen.
Eine kompakte Nullpunktschnittstelle ermöglicht es, verschiedene Schraubstöcke, Schwalbenschwanzvorrichtungen, kundenspezifische Paletten oder direkt spannende Vorrichtungen auf derselben Maschinenreferenz zu nutzen.
Dies erleichtert das Wechseln zwischen Teilefamilien, während die Grundeinrichtung unverändert bleibt.
Für die 5-Achsen-Produktion mit hoher Varianz bietet die Kombination aus schnellem Wechsel, niedriger Bauhöhe und wiederholgenauer Positionierung einen höheren Mehrwert als jedes Einzelmerkmal.
Nullpunktsystem mit zentrierendem Schraubstock
Ein Nullpunktspannsystem und ein zentrierender Schraubstock werden oft zusammen verwendet, erfüllen jedoch unterschiedliche Funktionen.
Das Nullpunktsystem steuert die Beziehung zwischen Vorrichtung und Maschine.
Der zentrierende Schraubstock steuert die Beziehung zwischen Werkstück und Vorrichtung.
In einem typischen Setup wird die Nullpunktplatte auf die Maschine montiert, der Schraubstock über die Nullpunktschnittstelle befestigt und das Werkstück im Schraubstock gespannt.
Diese Kombination eignet sich besonders gut für die Mehrseitenbearbeitung, da der Schraubstock schnell entfernt und wieder installiert werden kann, während das Werkstück zentriert im Arbeitsbereich bleibt.
Multiprozessfertigung und Inspektion
Nullpunktspanntechnik wird besonders nützlich, wenn ein Teil zwischen verschiedenen Fertigungsprozessen bewegt werden muss.
Beispielsweise kann ein Formeinsatz gefräst, zum Drahterodieren transportiert, auf einem KMG vermessen und dann zur Fertigstellung zurückgebracht werden.
Wenn dieselbe Palettenreferenz über diese Operationen hinweg beibehalten wird, wird weniger Zeit für die Neuausrichtung von Bezugspunkten benötigt.
Dies verbessert sowohl die Effizienz als auch die Prozesskonsistenz.
Optische Komponenten, medizinische Bauteile, Formen, Elektroden, Luftfahrtteile und andere hochpräzise Teile profitieren von dieser standardisierten Spanntechnik.
Nachrüstung bestehender CNC-Maschinen
Ein Nullpunktsystem erfordert normalerweise kein neues Bearbeitungszentrum.
Aufnahmeplatten und Module können oft auf bestehende T-Nutentische, Drehtische, Tombstones oder kundenspezifische Grundplatten installiert werden.
Die Haupteinschränkungen sind meist Installationsraum, Stapelhöhe, Maschinenverfahrweg, Vorrichtungsgewicht, Luftführung und Werkzeugfreiraum.
Bei XY-GLOBAL starten wir bei der Prüfung eines Nachrüstprojekts normalerweise mit den Maschinentischabmessungen, dem Bohrbild, der Vorrichtungsgröße, dem Werkstückgewicht und den Bearbeitungsbedingungen.
Dies hilft zu bestimmen, ob eine Standardkonfiguration verwendet werden kann oder ob eine kundenspezifische Grundplatte oder Montagelösung besser geeignet ist.
Nullpunktspannung für CNC-Automatisierung
Zuverlässige Automatisierung hängt von vorhersehbaren mechanischen Schnittstellen ab.
Ein Roboter kann Paletten nur dann effizient be- und entladen, wenn die Palette in eine stabile Position zurückkehrt und der Spannzustand kontrolliert und verifiziert werden kann.
Dies ist ein Grund, warum Nullpunktspanntechnik weit verbreitet als Basis für die CNC-Automatisierung eingesetzt wird.
Sobald die mechanische Schnittstelle standardisiert ist, muss der Roboter nicht jedes Mal eine unterschiedliche Vorrichtungsposition ausgleichen.
Die gleiche Palettengeometrie kann auch über mehrere Maschinen oder Lagerstationen hinweg genutzt werden.
Für fortschrittlichere Zellen können pneumatische Entriegelung, Luftreinigung, Palettenabhebung, Drucküberwachung und Spannzustandserkennung zum System hinzugefügt werden.
Diese Funktionen helfen dem Roboter zu bestätigen, dass die Palette korrekt sitzt, bevor die Bearbeitung beginnt.
Selbst wenn ein Betrieb noch manuell arbeitet, kann die Wahl einer standardisierten Nullpunktschnittstelle die zukünftige Automatisierung erleichtern, da das grundlegende Vorrichtungskonzept später nicht neu designt werden muss.
Was beeinflusst die Wiederholgenauigkeit in der tatsächlichen Produktion?
Die Katalog-Wiederholgenauigkeit wird normalerweise unter kontrollierten Bedingungen gemessen.
Tatsächliche Bearbeitungsumgebungen enthalten Kühlmittel, Späne, Staub, Hitze, Vibrationen und wiederholten mechanischen Kontakt.
Ein gutes System muss daher auch außerhalb des Labors seine Genauigkeit beibehalten.
Späne, Kühlmittel und Verschmutzung
Kleine Partikel zwischen den Anlageflächen können verhindern, dass die Palette korrekt sitzt.
Selbst ein dünner Span kann eine messbare Positionsabweichung verursachen.
Deshalb nutzen praktische Nullpunktsysteme oft geschützte Anlageflächen, Dichtungen, Entwässerungsfunktionen und Reinigungsluft.
Die Schnittstelle sollte zudem leicht zu inspizieren und zu reinigen sein.
Dies wird besonders wichtig bei der Bearbeitung von Aluminium, Gusseisen, Graphit oder anderen Materialien, die feine Späne und Staub erzeugen.
Verschleiß von Einzugbolzen und Anlageflächen
Einzugbolzen und Referenzflächen kommen bei jedem Vorrichtungswechsel wiederholt in Kontakt.
Mit der Zeit können Beschädigungen, Stöße, Korrosion oder ungewöhnlicher Verschleiß die Positioniergenauigkeit beeinträchtigen.
Lose Bolzen können das gleiche Problem verursachen.
Das System sollte daher als komplette Schnittstelle und nicht nur mit Fokus auf die Aufnahmeeinheit inspiziert werden.
Einzugbolzen, Palettenkontaktflächen, Befestigungsschrauben und Positionierelemente tragen alle zur endgültigen Wiederholgenauigkeit bei.
Verformung der Vorrichtung und thermische Einflüsse
Die Palette selbst kann das Ergebnis ebenfalls beeinflussen.
Eine dünne oder schlecht abgestützte Vorrichtung kann sich unter Spannkraft oder Zerspanungsdruck verformen, selbst wenn das Nullpunktspannsystem korrekt arbeitet.
Die thermische Ausdehnung wird mit zunehmender Palettengröße wichtiger.
Sowohl Stahl als auch Aluminium verändern ihre Abmessungen bei Temperaturänderungen. Bei großen Mehrfachspannvorrichtungen kann ein starr begrenzter Aufbau interne Spannungen erzeugen, wenn sich die Palette ausdehnt oder zusammenzieht.
Palettenmaterial, Abstand der Aufnahmeeinheiten, Positionierungsstrategie und Werkstatttemperatur sollten daher bei der Konstruktion großer Spannsysteme berücksichtigt werden.
Diagnose mangelhafter Wiederholgenauigkeit
Wenn ein System eine stärkere Positionsabweichung zeigt, sollte nicht automatisch ein Defekt der Aufnahmeeinheit angenommen werden.
Das Problem kann durch Verschmutzung, beschädigte Einzugbolzen, lockere Befestigungsschrauben, Palettenverformung, verschlissene Kontaktflächen, thermische Schwankungen oder sogar durch die zur Überprüfung der Wiederholgenauigkeit verwendete Messmethode verursacht werden.
Eine ordnungsgemäße Inspektion sollte daher die gesamte Spannkette betrachten.
Dies ist oft effektiver, als die Aufnahmeeinheit auszutauschen, ohne die umliegenden Komponenten zu prüfen.
Welche Informationen sind für eine Angebotsanfrage hilfreich?
Ein Anbieter kann ein wesentlich besser geeignetes Nullpunktspannsystem empfehlen, wenn die Anwendungsdaten klar definiert sind.
Die nützlichsten Informationen umfassen in der Regel das CNC-Maschinenmodell, die Tischabmessungen, das Lochbild, die Paletten- oder Vorrichtungsgröße, das ungefähre Vorrichtungsgewicht, das Werkstückmaterial, die Bearbeitungsart und die geforderte Wiederholgenauigkeit.
Für Mehrfachstationen ist eine einfache Skizze mit den Palettenabmessungen und den gewünschten Positionen der Aufnahmeeinheiten sehr hilfreich.
Automatisierungsprojekte erfordern etwas mehr Informationen, wie z. B. verfügbaren Luftdruck, das Konzept für den Roboter oder Palettenwechsler, Anforderungen an die Rückmeldung des Spannzustands sowie die erwartete Beladungsrichtung.
Fotos des vorhandenen Maschinentisches können ebenfalls helfen, wenn das Projekt die Nachrüstung eines älteren Bearbeitungszentrums beinhaltet.
Die frühzeitige Bereitstellung dieser Informationen verringert das Risiko, eine falsche Größe der Aufnahmeeinheit, eine ungeeignete Bolzenanordnung oder ein unpassendes Stationslayout zu wählen.
Nullpunktspannsysteme bei XY-GLOBAL
Bei XY-GLOBAL sind unsere Nullpunktspannsysteme in runden, rechteckigen und quadratischen Ausführungen erhältlich, mit Konfigurationen für Einzelstationen, Mehrfachstationen, Kombi-Systeme, Einbauvarianten, Brückentypen, Würfelspannsysteme, Paletten- und modulare Platten für verschiedene CNC-Layouts und Vorrichtungsgrößen.
Ausgewählte Systeme bieten eine Wiederholgenauigkeit von unter 0,005 mm, pneumatische Betätigung bei ca. 6 bar, eine Einzugskraft von bis zu etwa 15.000–17.000 N pro Aufnahmeeinheit und eine statische Haltekraft von etwa 35–50 kN bei ausgewählten Modellen. Mechanische Selbsthemmung, erhöhte Kragen, Reinigungsfunktionen, Palettenhub, Entwässerungsoptionen und eine langlebige Metallkonstruktion tragen dazu bei, eine stabile Positionierung unter wiederholten Vorrichtungswechseln und realen Bearbeitungsbedingungen aufrechtzuerhalten.
Das Sortiment kann für 3-Achsen-, 4-Achsen-, 5-Achsen-, VMC-, HMC-, Rundtisch-, Fräs-, Dreh-, Schleif- und Erodieranwendungen eingesetzt werden. Wir unterstützen auch kundenspezifische Nullpunktspannlösungen, einschließlich Palettenplatten, Montagebasen, Einzugbolzenschnittstellen, Aufnahme-Layouts und anderer Vorrichtungskomponenten. Kundenspezifische Layouts können für vorhandene Maschinentische, Rundtische und Vorrichtungsgrößen entwickelt werden, während modulare Konfigurationen die Erweiterung von einer einzelnen Vorrichtung zu Mehrfachstationen oder automatisierten Palettensystemen erleichtern, wenn die Produktionsanforderungen wachsen.
Nullpunktspannen ist mehr als eine Schnellspannvorrichtung
Der schnelle Werkzeugwechsel ist der sichtbarste Vorteil eines Nullpunktspannsystems, aber der langfristige Wert liegt in der Standardisierung.
Sobald die Werkstatt über eine stabile mechanische Referenz verfügt, kann dieselbe Vorrichtung entfernt und wieder eingesetzt werden, ohne den Aufbau von Grund auf neu erstellen zu müssen.
Kompatible Paletten können auch zwischen Bearbeitung und Inspektion gewechselt werden, verschiedene Maschinen können dasselbe Spannkonzept nutzen, und die Roboterbeladung lässt sich leichter implementieren.
Dies reduziert die Abhängigkeit von der manuellen Vorrichtungsausrichtung und gibt den Konstruktionsteams eine gemeinsame Schnittstelle an die Hand, um die neue Vorrichtungen konzipiert werden können.
Für CNC-Produktionen mit hoher Variantenvielfalt kann diese Art der Standardisierung die Flexibilität ebenso steigern wie die Rüstgeschwindigkeit.
Ein Nullpunktspannsystem ist daher am nützlichsten, wenn Wiederholgenauigkeit, schneller Vorrichtungswechsel, Maschinenauslastung und zukünftige Automatisierung Hand in Hand gehen müssen.
Häufig gestellte Fragen zum Nullpunktspannsystem
1. Können Nullpunktspannsysteme verschiedener Marken zusammen verwendet werden?
Nicht immer. Die Geometrie der Einzugbolzen, die Abmessungen der Aufnahmeeinheiten, Positionierungsmethoden, Abstände und das Betätigungsdesign können je nach Hersteller variieren. Die Kompatibilität sollte anhand technischer Zeichnungen geprüft werden, anstatt davon auszugehen, dass ähnlich aussehende Produkte kombiniert werden können.
2. Benötigt ein pneumatisches Nullpunktspannsystem während der Bearbeitung Luftdruck?
Das hängt vom internen Verriegelungsdesign ab. Viele Systeme nutzen Federkraft zur mechanischen Verriegelung und Druckluft hauptsächlich zum Lösen, was bedeutet, dass kein kontinuierlicher Luftdruck erforderlich ist, um die Spannung aufrechtzuerhalten. Andere Konstruktionen können anders arbeiten, daher sollte die Verriegelungsmethode vor der Installation bestätigt werden.
3. Kann Nullpunktspannen für schweres Schruppen verwendet werden?
Ja, vorausgesetzt, dass die Größe der Aufnahmeeinheit, der Abstand, die Palettensteifigkeit, die Einzugbolzen und die Haltekraft für die Schnittkräfte geeignet sind. Schweres Schruppen erfordert normalerweise mehr Aufmerksamkeit hinsichtlich Momentenbelastung und Vorrichtungssteifigkeit als Schlichtvorgänge.
4. Wie oft sollten Einzugbolzen und Anlageflächen inspiziert werden?
Es gibt kein festes Intervall, das für jeden Betrieb gilt. Die Inspektionshäufigkeit sollte von der Anzahl der Vorrichtungswechsel, der Bearbeitungsumgebung, dem Verschmutzungsgrad und der Produktionsintensität abhängen. Sichtbarer Verschleiß, Stoßschäden, Korrosion, beschädigte Kontaktflächen und ein anormales Spannverhalten sollten behoben werden, bevor sie die Positioniergenauigkeit beeinträchtigen.
5. Ist Nullpunktspannen für sehr kleine Produktionsserien geeignet?
Es kann besonders für kleine Serien nützlich sein, wenn dieselbe Maschine häufig zwischen verschiedenen Aufträgen wechselt. Je kürzer die Losgröße und je häufiger der Vorrichtungswechsel, desto wichtiger wird die Rüstzeit.
6. Ist Nullpunktspannen für sehr kleine Produktionsserien geeignet?
Ja. Kundenspezifische Paletten, Vorrichtungsplatten, Schraubstöcke und Spannbasen können um eine vorhandene Aufnahmeeinheit und ein Einzugbolzen-Lochbild herum bearbeitet werden. Die wichtigen Punkte sind die Bolzenposition, Referenzflächen, Palettensteifigkeit und der erforderliche Bearbeitungsraum.
7. Wie lange hält ein Nullpunktspannsystem?
Die Lebensdauer hängt von der Anzahl der Zyklen, der Bearbeitungsumgebung, der Reinigung, Schmierung, dem Zustand der Einzugbolzen und den Schnittkräften ab. Ein gut gewartetes System kann eine große Anzahl von Vorrichtungswechseln unterstützen, während Verschmutzungen und beschädigte Kontaktflächen die Nutzungsdauer verkürzen und die Wiederholgenauigkeit deutlich früher beeinträchtigen können.
Fazit
Ein Nullpunktspannsystem ist nicht einfach nur ein schnellerer Weg, eine Vorrichtung zu spannen.
Der wahre Wert liegt in der Schaffung eines wiederholgenauen Spannstandards, der die Rüstzeit reduziert, die Konsistenz der Vorrichtungen verbessert, die externe Vorbereitung unterstützt und zukünftige Automatisierung erleichtert.
Das System muss dennoch passend zur tatsächlichen Bearbeitungsumgebung ausgewählt werden.
Wiederholgenauigkeit, Einzugskraft, Haltekraft, Abstände der Aufnahmeeinheiten, Palettengröße, Bauhöhe, Vorrichtungssteifigkeit, Verschmutzungsschutz, Betätigungsmethode und Automatisierungsanforderungen beeinflussen das Endergebnis.
Für lange Produktionsläufe mit einer festen Vorrichtung kann die konventionelle Spannung immer noch die einfachste Option sein.
Für die Produktion mit hoher Variantenvielfalt, häufige Wechsel, 5-Achsen-Bearbeitung, geteilte Vorrichtungen und automatisierte Zellen kann das Nullpunktspannen eine deutlich flexiblere und effizientere Fertigungsumgebung schaffen.
Bei XY-GLOBAL unterstützen wir Sie nicht nur beim Nullpunktspannsystem selbst, sondern auch bei der passenden Palette, der Einzugbolzen-Schnittstelle, der CNC-gefrästen Vorrichtung, der Basisplatte und den Inspektionsanforderungen, die für eine vollständige Bearbeitungslösung erforderlich sind.

Aktie:
CNC-Bearbeitung von optischen Halterungen für stabile und wiederholgenaue optische Systeme
Anbieter kostengünstiger optischer Komponenten: Wie man Kosten senkt, ohne die Präzision zu beeinträchtigen