


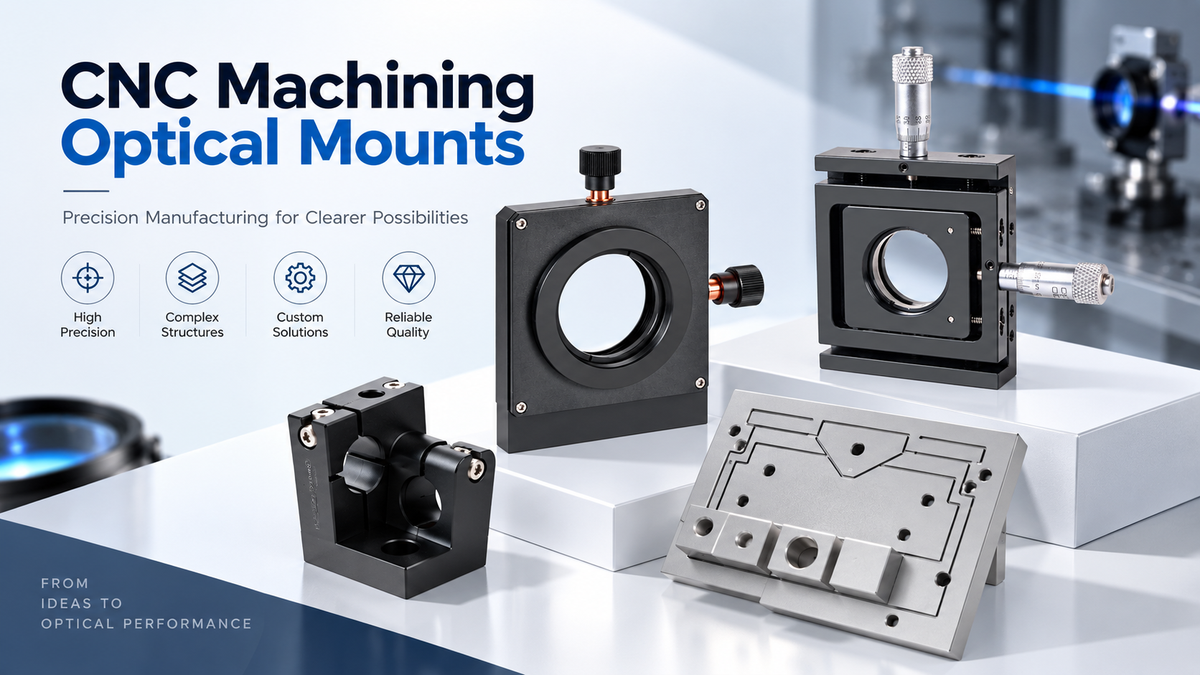
Eine optische Halterung kann jedes Maß auf der Zeichnung erfüllen und nach der Montage dennoch Ausrichtungsprobleme verursachen.
Häufige Probleme sind unebene Montageflächen, Fehler bei der Bohrungsposition, zu enge Passungen nach dem Eloxieren und Verformungen an dünnen Abschnitten.
Keines dieser Probleme wirkt für sich genommen dramatisch. In einem optischen System kann jedoch eine kleine mechanische Verschiebung die Position oder den Winkel einer Linse, eines Spiegels, eines Sensors oder eines Laserstrahls verändern.
Daher erfordert das CNC-Bearbeiten von optischen Halterungen mehr als nur die Herstellung einer kleinen Metallhalterung innerhalb der Toleranz. Der Bearbeitungsprozess muss die Beziehungen zwischen kritischen Merkmalen schützen, stabile Referenzflächen aufrechterhalten und berücksichtigen, was nach der Fertigstellung und Montage geschieht.
XY-GLOBAL, als Experte für CNC-gefertigte optische Teile mit über 15 Jahren Erfahrung, hat zahlreiche kundenspezifische optische Komponenten für Kunden weltweit hergestellt und positive Rückmeldungen erhalten. Lesen Sie diesen Blogbeitrag, um von den praktischen Erfahrungen zu profitieren, die XY-GLOBAL im Laufe der Jahre gesammelt hat, und lernen Sie die Bearbeitungsdetails kennen, auf die es am meisten ankommt – von der Bezugspunktekontrolle und Materialauswahl bis hin zur thermischen Stabilität, Oberflächenbehandlung, Inspektion und Lieferantenauswahl.

Was muss eine optische Halterung tatsächlich kontrollieren?
Eine gewöhnliche Halterung dient hauptsächlich der mechanischen Unterstützung, während eine optische Halterung Linsen, Spiegel, Sensoren, Kameras oder andere optische Komponenten mit höherer Genauigkeit und Wiederholbarkeit halten und positionieren muss. Optische Halterungen halten und positionieren Komponenten wie Linsen, Spiegel, Filter, Sensoren, Prismen, Kameras und Lasereinheiten.
Einige sind fest montiert. Andere ermöglichen eine winkelmäßige oder lineare Justierung. Kinematische Halterungen und Flexure-Mounts können eine sehr feine Neigungs- und Gier-Justierung ermöglichen. Kommerzielle optische Halterungen werden beispielsweise häufig nicht nur nach Größe und Material der Optik spezifiziert, sondern auch nach Justierbereich, Gewindesteigung und minimal kontrollierbarer Bewegung.
Das sagt uns etwas Wichtiges über die Fertigung.
Die Halterung ist nicht nur dazu da, Gewicht zu tragen.
Ihre Aufgabe ist es, eine vorhersehbare mechanische Beziehung zwischen der Optik und dem Rest des Systems aufrechtzuerhalten.
Eine typische kundenspezifische Halterung kann eine Präzisionsbohrung für ein optisches Element, eine flache Basis für die installierte Position, Gewindelöcher zur Befestigung, Passstiftlöcher für eine wiederholbare Positionierung und Schlitze zur Justierung enthalten.
Jedes Merkmal für sich mag leicht zu bearbeiten sein.
Die Herausforderung besteht darin, sie korrekt zueinander auszurichten.

Gängige CNC-gefertigte optische Halterungen
Verschiedene optische Systeme verwenden unterschiedliche Montagesysteme.
| Halterungstyp | Typische Funktion | Fokus der Bearbeitung |
| Linsenhalterung | Hält und zentriert eine Linse | Bohrungsgröße, Konzentrizität, Auflagefläche |
| Spiegelhalterung | Positioniert eine reflektierende Optik | Ebenheit, Drehfunktionen, Winkelstabilität |
| Kinematische Halterung | Ermöglicht Feinjustierung | Drehgeometrie, Schraubenschnittstellen, Wiederholbarkeit |
| Sensor- oder Kamerahalterung | Kontrolliert Sensorposition | Bezugsfläche, Bohrungsposition, Rechtwinkligkeit |
| Optische Basis | Stützt mehrere Komponenten | Ebenheit, Lochposition, thermische Stabilität |
| Laserhalterung | Stützt ein Lasermodul | Ausrichtung, Wärmeübertragung, Steifigkeit |
| Optische Halterung (Bracket) | Verbindet Komponenten oder Baugruppen | Lochmuster, Steifigkeit, Bezugsbeziehungen |
Die exakte Toleranz muss nicht für jedes Merkmal gleichermaßen streng sein. Entscheidend ist die Identifizierung der Flächen und Merkmale, die die endgültige optische Position steuern.
Die Bezugspunktekontrolle ist entscheidend für die Genauigkeit optischer Halterungen
Eine starke Strategie für Bezugspunkte (Datums) ist einer der wichtigsten Teile des CNC-Bearbeitens optischer Halterungen.
Bei vielen Konstruktionen wird die primäre Montagefläche zur natürlichen Referenz für den Rest des Teils. Präzisionsbohrungen, Positionierungslöcher, Schultern und sekundäre Montageflächen können dann in Bezug auf diese Referenz kontrolliert werden.
Dadurch bleiben Bearbeitung und Inspektion eng mit der tatsächlichen Verwendung des Teils verknüpft.
Probleme entstehen oft, wenn die Fertigungsreferenz nicht mit der Montagereferenz übereinstimmt. Ein Teil kann die Maßkontrolle bestehen, erfordert aber dennoch eine übermäßige Justierung während der Installation, da die kritischen Merkmale nicht von demselben funktionalen Bezugspunkt aus kontrolliert wurden.
Der Bearbeitungsprozess sollte daher die Montagebeziehung widerspiegeln.
Wenn eine Linsenbohrung die optische Position relativ zu einer Basisfläche bestimmt, sollten das Bearbeitungs-Setup und der Inspektionsplan diese Beziehung schützen. Wenn ein Paar Passstiftlöcher eine wiederholbare Installation gewährleistet, wird deren Positionsbeziehung zum optischen Merkmal wichtiger als viele sekundäre Maße.
Dieser Ansatz hilft auch, unnötige übermäßige Tolerierungen zu vermeiden.
Anstatt jedes Maß zu verschärfen, können die anspruchsvollsten Toleranzen auf die Merkmale konzentriert werden, die die optische Ausrichtung tatsächlich beeinflussen.
Ebenheit, Parallelität und Rechtwinkligkeit
Optische Halterungen stützen sich oft auf einfach aussehende Oberflächen, die eine viel größere funktionale Bedeutung haben, als ihr Aussehen vermuten lässt.
Eine Basisfläche, die nicht ausreichend eben ist, kann während der Installation wackeln oder sich beim Anziehen von Schrauben verformen. Ein Linsen- oder Sensorsitz, der nicht korrekt zur Montagefläche ausgerichtet ist, kann Winkelfehler verursachen. Zwei parallele Montageflächen erfordern ebenfalls eine sorgfältige Kontrolle, wenn das Teil zwischen mehreren Strukturen positioniert wird.
Diese geometrischen Beziehungen sind oft wichtiger als die Reduzierung einer allgemeinen Maßtoleranz von ±0,05 mm auf ±0,01 mm.
Ebenheit ist üblicherweise bei Montage- und Sitzflächen wichtig. Rechtwinkligkeit wird kritisch, wenn eine Präzisionsbohrung rechtwinklig zu einer Basisebene bleiben muss. Positionstoleranzen sind nützlich für die Anordnung von Passstiftlöchern, Montagelöchern und optischen Achsenmerkmalen relativ zu einem definierten Bezugssystem.
Bei Rotationsmerkmalen können Rundlauf oder Konzentrizität wichtig sein, wenn sich mehrere zylindrische Flächen eine gemeinsame Achse teilen.
Die Toleranz sollte der optischen Funktion folgen.
Eine Halterung für eine Machine-Vision-Kamera benötigt nicht immer die gleiche Kontrolle wie eine hochstabile Halterung für einen Laserspiegel. Das Anwenden extremer Toleranzen auf alles erhöht in der Regel die Bearbeitungs- und Inspektionskosten, ohne eine entsprechende Verbesserung der Systemleistung zu erzielen.

Materialauswahl für optische Halterungen
Aluminium ist in optomechanischen Systemen verbreitet, da es leicht, einfach zu bearbeiten und für schwarzes Eloxieren geeignet ist.
Es ist jedoch nicht die einzige Option. Die Materialauswahl sollte die gesamte Betriebsumgebung berücksichtigen, einschließlich Steifigkeit, Temperaturschwankungen, Gewicht, Korrosionsbeständigkeit und der umgebenden Baugruppe.
| Material | Hauptvorteile | Hauptüberlegungen |
| Aluminium 6061-T6 | Leicht, gute Bearbeitbarkeit, einfach zu eloxieren | Relativ hohe Wärmeausdehnung |
| Aluminium 7075 | Höhere Festigkeit und Steifigkeit | Höhere Kosten, mehr Aufmerksamkeit auf Spannungen |
| Edelstahl | Hohe Steifigkeit, Verschleißfestigkeit, Korrosionsbeständigkeit | Höheres Gewicht und Bearbeitungskosten |
| Titan | Hohes Festigkeits-Gewichts-Verhältnis | Teures Material und Bearbeitung |
| Invar | Sehr geringe Wärmeausdehnung | Schwer, teuer, schwierig zu bearbeiten |
| Messing | Gute Bearbeitbarkeit und Dimensionsstabilität | Höhere Dichte |
| Technische Kunststoffe | Leicht, isolierend | Kriechen und thermische Bewegung |
Aluminium 6061-T6
6061-T6 ist eine praktische Wahl für viele Linsenhalterungen, optische Halterungen, Kamerahalterungen und allgemeine Photonik-Hardware.
Es lässt sich sauber bearbeiten, bietet ein gutes Verhältnis von Festigkeit zu Gewicht und funktioniert gut mit Eloxierung. Für Laborgeräte, Bildverarbeitung und allgemeine optische Baugruppen bietet es oft ein gutes Gleichgewicht zwischen Leistung und Kosten.
Aluminium 7075
7075 bietet höhere Festigkeit und Steifigkeit und kann für kompakte Strukturen nützlich sein, bei denen der Abschnitt nicht einfach dicker gemacht werden kann.
Der Kompromiss sind höhere Materialkosten und, je nach Geometrie, größere Aufmerksamkeit bezüglich Eigenspannungen und Prozessplanung.
Edelstahl
Edelstahl ist nützlich, wenn Steifigkeit, Verschleißfestigkeit, Korrosionsbeständigkeit oder Gewindehaltbarkeit wichtig sind.
Er kann auch eine gute Wahl für kleine Präzisionsteile sein, bei denen das Gewicht weniger kritisch ist.
Invar
Invar wird gewählt, wenn Dimensionsstabilität über Temperaturänderungen hinweg wichtiger ist als Gewicht oder Bearbeitungskosten.
Es ist für die meisten optischen Halterungen nicht notwendig, kann aber in der Metrologie, Interferometrie, bei Präzisionslasersystemen und anderen thermisch empfindlichen Anwendungen sinnvoll sein.
Thermische Stabilität und optische Ausrichtung
Temperatur beeinflusst jede Metallkomponente.
Bei optischer Hardware ist die wichtige Frage, wie diese Dimensionsänderung die Ausrichtung beeinflusst.
Aluminium dehnt sich bei Temperaturänderungen stärker aus als Edelstahl, Titan oder Invar. Das macht Aluminium nicht automatisch zu einer schlechten Wahl. In vielen Systemen funktioniert Aluminium sehr gut, da sich der umgebende Rahmen und die Halterung ähnlich ausdehnen.
Probleme werden komplizierter, wenn sich unterschiedliche Materialien mit unterschiedlichen Raten ausdehnen.
Eine Edelstahlkomponente, die an einer großen Aluminiumstruktur montiert ist, verhält sich beispielsweise bei Temperaturänderungen möglicherweise anders. Das Design kann immer noch perfekt funktionieren, aber die thermische Beziehung muss verstanden werden.
Aus diesem Grund sollte bei der Materialauswahl die gesamte Baugruppe berücksichtigt werden und nicht die optische Halterung isoliert.
Der Betriebstemperaturbereich, die optische Pfadlänge, die Geometrie der Halterung, die umgebenden Materialien und die akzeptable Drift beeinflussen die Entscheidung.
Für thermisch empfindliche Systeme kann auch die Geometrie selbst helfen. Symmetrische Strukturen verhalten sich im Allgemeinen vorhersehbarer als hochgradig asymmetrische. Kürzere optische Hebelarme können den Effekt kleiner Dimensionsänderungen reduzieren.
Eigenspannung und Bearbeitungsverzug
Ein Bauteil kann seine Form verändern, selbst nachdem das Schneidwerkzeug seine Arbeit beendet hat.
Dies kommt besonders häufig bei Aluminiumteilen vor, die tiefe Taschen, dünne Wände oder einen hohen Materialabtrag aufweisen.
Durch die Bearbeitung werden interne Spannungen freigesetzt. Das Bauteil kann sich zudem unter der Spannkraft oder dem Schnittdruck verformen.
Wenn die Spannung gelöst wird, kann sich eine breite Montagefläche leicht bewegen.
Dies ist ein Grund dafür, warum optische Halterungen nicht immer in einem einzigen aggressiven Arbeitsgang vom Rohling bis zur Endtoleranz gefertigt werden sollten.
Bei empfindlichen Bauteilen kann ein besserer Prozess darin bestehen, zunächst eine Schruppbearbeitung durchzuführen, dabei an wichtigen Flächen Aufmaß zu lassen, dem Material Zeit zur Stabilisierung zu geben und erst danach die abschließenden Fertigbearbeitungsschritte vorzunehmen.
Die genaue Abfolge hängt vom Material und der Geometrie ab.
Eine dicke optische Basis und ein kleiner Linsenring erfordern nicht dieselbe Strategie zur Spannungskontrolle.
Es kommt darauf an, das Verzugsrisiko frühzeitig zu erkennen, anstatt es erst nach der Endkontrolle festzustellen.
Dünne Wände erfordern besondere Aufmerksamkeit
Kompakte optische Baugruppen verwenden häufig dünne Wände und gewichtsoptimierte Taschen, um die Masse zu reduzieren.
Dies kann sinnvoll sein bei beweglichen Einheiten, robotergestützten Kameras oder Systemen mit begrenztem Platzangebot.
Es erschwert jedoch auch die Bearbeitung.
Dünne Abschnitte können sich unter Werkzeugdruck durchbiegen. Große Taschen können die Steifigkeit während der Bearbeitung verringern. Ein zu starkes Einspannen kann ein Bauteil vorübergehend flachdrücken, das nach dem Lösen aus der Vorrichtung wieder zurückfedert.
Die Richtung des Werkzeugwegs, die Schnittkraft, die Abstützung, das Vorrichtungsdesign, die Schruppabfolge und die abschließenden Schlichtdurchgänge beeinflussen das Ergebnis.
Manchmal kann eine kleine konstruktive Änderung einen großen Unterschied bewirken.
Eine etwas dickere Rippe, ein größerer Eckenradius oder eine ausgewogenere Taschenanordnung können die Stabilität bei der Bearbeitung verbessern, ohne das Gewicht nennenswert zu erhöhen.
Hier wird frühes DFM (Design for Manufacturing) wertvoll.
Wann 5-Achs-CNC-Bearbeitung hilft
Viele optische Halterungen können erfolgreich mit 3-Achs-CNC-Bearbeitung hergestellt werden.
Die 5-Achs-Bearbeitung ist dann sinnvoll, wenn ein Bauteil kritische Merkmale auf mehreren Seiten, schräge Flächen, Anforderungen an einen tiefen Zugang oder komplexe optische Schnittstellen aufweist.
Der Hauptvorteil ist nicht einfach die Möglichkeit, ungewöhnliche Geometrien zu erzeugen.
Die Reduzierung der Anzahl der Aufspannungen hilft auch dabei, die Beziehung zwischen Merkmalen auf verschiedenen Seiten zu wahren.
Jeder Umspannvorgang bietet eine weitere Gelegenheit für Abweichungen im Setup.
Bei einer komplexen kundenspezifischen optischen Halterung kann die Beibehaltung mehrerer Merkmale in einem einzigen koordinierten Bearbeitungssetup die Konsistenz verbessern und die Übertragung von Bezugspunkten vereinfachen.
Das bedeutet nicht, dass jedes optische Bauteil auf einer 5-Achs-Maschine bearbeitet werden sollte.
Die Prozesswahl sollte der Geometrie folgen.
Eine einfache rechteckige Kamerahalterung kann auf einer 3-Achs-Maschine wirtschaftlicher sein, während eine angewinkelte, mehrseitige Laserhalterung signifikant von einer 5-Achs-Bearbeitung profitieren kann.
Präzisionsbohrungen und optische Schnittstellen
Bohrungen sind bei optischen Halterungen üblich, da sie häufig zur Aufnahme von Linsen, Lagern, Buchsen, Lasermodulen oder zylindrischen Gehäusen dienen.
Eine Präzisionsbohrung hat zwei Aufgaben.
Sie muss das korrekte Maß haben und sich an der korrekten Stelle befinden.
Beides ist wichtig.
Eine Bohrung, die innerhalb der Durchmessertoleranz liegt, aber gegenüber dem Montagebezugspunkt versetzt ist, kann die optische Achse verschieben. Eine korrekt positionierte Bohrung, die nach dem Eloxieren zu eng ist, kann Montageprobleme verursachen.
Je nach Anforderung kann die finale Bohrung durch Interpolation, Präzisionsbohren, Reiben oder eine Kombination von Bearbeitungsvorgängen hergestellt werden.
Die umgebende Geometrie sollte ebenfalls stabil sein, bevor die finale Bohrung fertiggestellt wird.
Wenn eine große Tasche nach Fertigstellung der Bohrung bearbeitet wird, kann die Spannungsfreisetzung die Gegebenheiten leicht verändern.
Bei anspruchsvollen optischen Bauteilen ist die Reihenfolge der Arbeitsgänge daher fast genauso wichtig wie das Werkzeug selbst.
Gewinde, Passstiftbohrungen und Justierelemente
Optische Halterungen enthalten oft eine Mischung aus gewöhnlichen Befestigungsbohrungen und sehr funktionalen kleinen Merkmalen.
Passstiftbohrungen werden üblicherweise zur wiederholgenauen Positionierung verwendet. Ihre Lage und Passung verdienen daher mehr Aufmerksamkeit als eine normale Durchgangsbohrung.
Justiergewinde können ebenfalls empfindlich sein.
Feingewindeschrauben, die zur optischen Justierung verwendet werden, benötigen saubere Gewindegänge und einen guten Eingriff. Gleichzeitig können unnötig tiefe kleine Gewinde die Bearbeitungsschwierigkeit erhöhen, ohne eine nützliche zusätzliche Festigkeit zu bieten.
Langlöcher sind während der Entwicklung verbreitet, da sie es ermöglichen, die optische Baugruppe zu justieren, bevor die endgültige Position bestätigt wird.
Sobald das Design stabil ist, können einige dieser Justiermerkmale oft durch Passstiftbohrungen, Absätze oder definiertere Aufnahmegeometrien ersetzt werden.
Dies verbessert die Wiederholgenauigkeit und verringert den notwendigen Justieraufwand bei der Endmontage.
Vibration und strukturelle Steifigkeit
Die optische Ausrichtung wird nicht nur durch die Bearbeitungsgenauigkeit beeinflusst, sondern auch dadurch, wie sich die Halterung unter Last verhält.
Dies ist wichtig bei Bildverarbeitung (Machine Vision), Robotik, automatisierter Inspektion, LiDAR, mobilen Plattformen und Anlagen, die sich in der Nähe von Motoren oder schnell laufenden Mechanismen befinden.
Ein langer, schmaler Träger kann sich durchbiegen.
Eine dünne Platte kann vibrieren.
Eine schwere Kamera, die weit entfernt von der Basis montiert ist, kann ein großes Biegemoment erzeugen.
In diesen Situationen kann eine Verringerung der Maßtoleranz nur sehr wenig zur Leistungsverbesserung beitragen.
Strukturelle Änderungen sind oft effektiver.
Ein kürzerer Überhang, eine breitere Basis, eine verstärkende Rippe, eine bessere Abstützung oder ein verbessertes Spannmuster können die Steifigkeit erhöhen und Bewegungen reduzieren.
Passstifte können zudem die Wiederholgenauigkeit nach dem Aus- und Wiedereinbau verbessern.
Das beste Design gleicht Bearbeitungsgenauigkeit mit mechanischer Stabilität ab.
Inspektion von CNC-gefertigten optischen Halterungen
Die Inspektion sollte sich an der Funktion des Bauteils orientieren.
Ein vollständiger Maßbericht ist nützlich, aber die wichtigsten Messungen sind normalerweise diejenigen, die die optischen Zusammenhänge und Montagebeziehungen bestätigen.
Beispielsweise kann eine Montagebasis den Bezugspunkt A festlegen. Eine Präzisionsbohrung kann dann auf Position und Rechtwinkligkeit relativ zu dieser Fläche gemessen werden. Passstiftbohrungen können auf ihre Position relativ zum gleichen Bezugssystem geprüft werden.
Dies liefert Inspektionsdaten, die die tatsächliche Arbeitsweise des Teils im Gesamtsystem widerspiegeln.
| Merkmal | Typischer Inspektionsfokus |
| Montagefläche | Ebenheit |
| Optische Bohrung | Durchmesser, Position, Rechtwinkligkeit |
| Passstiftbohrungen | Position und Passung |
| Linsensitz | Durchmesser, Ebenheit, Rundlauf |
| Montagebohrungsbild | Position |
| Mehrere Referenzflächen | Parallelität oder Rechtwinkligkeit |
| Fertige Präzisionsmerkmale | Endmaß nach der Beschichtung |
CMM-Inspektion (Koordinatenmessgerät) ist nützlich für komplexe Anforderungen an Position und Geometrie.
Messdorne, Lehrstifte, Höhenmessgeräte, Tuschierplatten und andere Inspektionsmethoden können für bestimmte Merkmale praktischer sein.
Für manche Baugruppen ist auch die Funktionsprüfung wertvoll.
Eine Halterung kann zusammen mit einem Gegenstück, einer Lehre oder einer repräsentativen Baugruppe geprüft werden, um sicherzustellen, dass die Maße in die erwartete Passung und Position übersetzt werden.
Anwendungen von CNC-gefertigten optischen Halterungen
Optische Befestigungselemente kommen in einer Vielzahl von Geräten vor.
Bildverarbeitung (Machine Vision)
Kamerahalterungen, Linsenträger, Sensorhalterungen und Beleuchtungsstrukturen benötigen zuverlässige Positionierung und gute Vibrationsbeständigkeit.
Laser- und Photoniksysteme
Spiegelhalterungen, Lasergehäuse, optische Basen und Strahlführungskomponenten erfordern oft eine enge Kontrolle von Bezugspunkten und thermischem Verhalten.
Medizinische optische Geräte
Bildgebungssysteme, Diagnosegeräte und optische Module erfordern oft kleine Präzisionsstrukturen zusammen mit einer dokumentierten Qualitätskontrolle.
Halbleiterfertigungsanlagen
Optische Inspektions- und Metrologiesysteme verwenden häufig mechanische Präzisionshalterungen zur Positionierung von Kameras, Sensoren, Linsen und Beleuchtungskomponenten.
LiDAR und 3D-Sensortechnik
Gewicht, Steifigkeit, thermische Stabilität und Vibrationsbeständigkeit werden wichtig, wenn optische Komponenten auf beweglichen Plattformen installiert sind.
Labor- und wissenschaftliche Geräte
Kundenspezifische Linsenhalterungen, Spiegelstützen, Translationsstrukturen und optische Basen erfordern oft flexibles Design und Präzisionsfertigung in kleinen Stückzahlen.
Wie man einen CNC-Bearbeitungsdienstleister für optische Halterungen auswählt
Die Auswahl eines Lieferanten für optische Hardware sollte mehr beinhalten als den Vergleich von angebotenen Toleranzen.
Ein Lieferant kann mit einer Bearbeitungsfähigkeit von ±0,005 mm werben, aber diese Zahl allein zeigt nicht, ob er den Zusammenhang zwischen optischer Bohrung, Montagefläche, Passstiftposition, Fertigungszugabe und Inspektionsbezugspunkt versteht.
Die nützlichere Fähigkeit ist es, funktionale Anforderungen in einen kontrollierten Prozess umzusetzen.
Verständnis von Bezugspunkten und GD&T
Der Lieferant sollte in der Lage sein zu identifizieren, wie das Teil während der Bearbeitung aufgenommen wird und wie kritische Merkmale relativ zu den Endmontagebezugspunkten gemessen werden.
Dies wird besonders wichtig, wenn mehrere Präzisionsmerkmale auf unterschiedlichen Flächen erscheinen.
Bearbeitungsstrategie
Komplexe Geometrien erfordern möglicherweise eine 4- oder 5-Achs-Bearbeitung, aber die Maschinenart allein reicht nicht aus.
Ein guter Bearbeitungsplan berücksichtigt die Anzahl der Setups, das Verzugsrisiko, die Reihenfolge der Fertigbearbeitung, den Zeitpunkt der Präzisionsbohrung und wie viel Material in jedem Bereich abgetragen wird.
Kontrolle der Oberflächenbehandlung
Bei eloxierten optischen Halterungen sollte der Lieferant verstehen, welche Schnittstellen beschichtet werden können und welche möglicherweise abgeklebt werden müssen.
Präzisionsbohrungen und enge Passungen sollten überprüft werden, bevor das Teil die Oberflächenveredelung erreicht.
Inspektionsfähigkeit
CMM-Fähigkeit ist nützlich, wenn das Teil komplexe GD&T-Anforderungen enthält.
Die Inspektionsstrategie sollte auch auf die Bezugsstruktur der Zeichnung abgestimmt sein.
Die Ausrüstung spielt eine Rolle, aber der Messplan ist genauso wichtig.
Support vom Prototyp bis zur Produktion
Optische Systeme ändern sich während der Entwicklung häufig.
Ein Hersteller, der Prototypenbearbeitung, Design-Feedback, Endbearbeitung, Inspektion und spätere Serienfertigung unterstützen kann, reduziert die Notwendigkeit, den Prozess bei steigenden Stückzahlen neu aufzubauen.
Warum Sie sich für XY-GLOBAL bei der CNC-Bearbeitung von optischen Halterungen entscheiden sollten
XY-GLOBAL bietet kundenspezifische CNC-Bearbeitung für optische Halterungen und optomechanische Komponenten und unterstützt Projekte von der Prototypenentwicklung bis zur Serienfertigung.
Unsere Fertigungsmöglichkeiten umfassen 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Bearbeitung, CNC-Drehen, Präzisionsschleifen, Funkenerosion (EDM), Oberflächenveredelung, Inspektion und Unterstützung bei der Montage.
Bei komplexen optischen Komponenten kann die 5-Achsen-Bearbeitung dazu beitragen, Rüstzeiten zu reduzieren und Merkmalsbeziehungen über mehrere Flächen hinweg aufrechtzuerhalten.
Unsere CNC-Bearbeitungspräzision liegt bei ca. ±0,005 mm, abhängig von der Bauteilgeometrie, dem Material, der Merkmalsgröße und den Inspektionsanforderungen. Zu den Messgeräten gehören KMG-Systeme mit einer Messgenauigkeit von bis zu ca. 0,001 mm.
XY-GLOBAL arbeitet gemäß den Qualitätssicherungssystemen ISO 9001 und ISO 13485.
Für kundenspezifische optische Projekte können wir Aluminium, Edelstahl, Titan, Messing und andere technische Materialien verarbeiten. Die Oberflächenveredelung, einschließlich Eloxieren und anderer anwendungsspezifischer Behandlungen, kann ebenfalls in den Fertigungsprozess integriert werden.
Das Ziel besteht nicht nur darin, das Bauteil gemäß Zeichnung zu bearbeiten.
Bei optischen Komponenten kann unsere technische Prüfung auch die Beziehung zwischen folgenden Faktoren berücksichtigen:
-
Montageflächen,
-
Präzisionsbohrungen,
-
Positionierungsmerkmale,
-
Beschichtungsanforderungen,
-
dünnwandige Geometrie,
-
Montageschnittstellen,
-
Inspektionsbezugspunkte.
Dies ist besonders bei der Entwicklung neuer Produkte nützlich.
Ein Prototyp benötigt möglicherweise mehr Justiermöglichkeiten zur Unterstützung optischer Tests. Sobald das Layout stabil ist, kann das Design erneut hinsichtlich Wiederholgenauigkeit, Montageeffizienz und Kosten überprüft werden.
XY-GLOBAL kann diesen Übergang von anfänglichen kundenspezifischen Prototypenteilen bis hin zu EVT, DVT, PVT und der Serienfertigung begleiten.
Abschließende Gedanken
Eine zuverlässige CNC-Bearbeitung von optischen Halterungen hängt von mehr ab als nur dem Erreichen enger Toleranzen.
Die Halterung muss nach der Bearbeitung, Veredelung und Montage die beabsichtigte Beziehung zwischen der optischen Komponente und dem Rest des Systems aufrechterhalten.
Das erfordert Aufmerksamkeit für Bezugsstrukturen, Ebenheit, Bohrungsposition, Materialstabilität, thermisches Verhalten, strukturelle Steifigkeit, Eloxierzugaben und Inspektion.
Die erfolgreichsten Konstruktionen trennen zudem kritische optische Merkmale von der allgemeinen mechanischen Geometrie.
Präzision wird dann dort angewandt, wo sie einen echten Leistungsvorteil bietet.
Wenn Sie den Fertigungslieferanten bei einer kundenspezifischen Linsenhalterung, Spiegelhalterung, Kamerahalterung, optischen Basis, Laserhalterung oder einer anderen optomechanischen Komponente frühzeitig einbinden, lassen sich Genauigkeit, Fertigbarkeit und Kosten besser ausbalancieren, bevor das Design in die Produktion geht.
Häufig gestellte Fragen (FAQs) zur CNC-Bearbeitung optischer Halterungen
1. Können Sie optische Halterungen anhand von vom Kunden bereitgestellten CAD-Dateien fertigen?
Ja. STEP, STP, IGES, X_T und andere gängige 3D-Formate können für die Fertigungsprüfung verwendet werden. Bei Präzisions-Optikhalterungen wird zusätzlich eine 2D-Zeichnung empfohlen, da diese Bezugspunkte, GD&T, kritische Maße, Beschichtungsanforderungen und Inspektionserwartungen klar definiert.
2. Können Sie vor der Massenproduktion kleinvolumige Prototypen für optische Halterungen herstellen?
Ja. Prototypenmengen sind bei optischen Geräten üblich, insbesondere während der Ausrichtungstests und der Systemvalidierung. Zunächst können kleine Chargen produziert und das Design sowie der Bearbeitungsprozess angepasst werden, bevor die Serienfertigung beginnt.
3. Können optische Halterungen mit Inspektionsberichten geliefert werden?
Ja. Je nach Projekt kann die Inspektionsdokumentation Maßberichte, KMG-Berichte, FAI (Erstmusterprüfberichte), Materialzertifikate und Aufzeichnungen über Oberflächenbehandlungen umfassen. Der Inspektionsumfang sollte idealerweise vor der Produktion bestätigt werden, damit die erforderlichen kritischen Merkmale von den korrekten Bezugspunkten aus gemessen werden können.
4. Können mehrere Komponenten optischer Halterungen bearbeitet und als eine Baugruppe montiert werden?
Ja. Bei Projekten mit mehreren zusammengehörigen Teilen können Bearbeitung, Oberflächenveredelung, Inspektion und Montage gemeinsam verwaltet werden. Dies kann nützlich sein für Kameramodule, Linsenbaugruppen, Laserstrukturen und andere optomechanische Systeme, bei denen Passbeziehungen wichtig sind.
5. Wie lange ist die typische Lieferzeit für kundenspezifische CNC-gefertigte optische Halterungen?
Die Lieferzeit hängt von der Komplexität des Teils, dem Material, der Toleranz, der Oberflächenbehandlung, den Inspektionsanforderungen und der Bestellmenge ab. Einfache Prototypen können oft schneller fertiggestellt werden, während komplexe mehrachsige Teile, enge GD&T-Vorgaben, Eloxieren oder eine vollständige KMG-Inspektion mehr Zeit in Anspruch nehmen können. Bei dringenden Projekten kann der Zeitplan normalerweise während der Angebotserstellung überprüft werden, sodass der Bearbeitungs- und Veredelungsprozess um das gewünschte Lieferdatum herum geplant werden kann.
6. Gibt es eine Mindestbestellmenge (MOQ) für kundenspezifische optische Halterungen?
Wir unterstützen flexible Bestellmengen für kundenspezifische optische Halterungen, von Prototypenmengen und kleinen Chargen bis hin zur Serienfertigung. Es ist nicht erforderlich, mit einer Großbestellung zu beginnen. Kunden können Passform, Ausrichtung und Montage zunächst mit einer kleinen Menge validieren und das Volumen erhöhen, nachdem Design und Prozess bestätigt wurden.

Aktie:
Druckgusshersteller für kundenspezifische Aluminium- und Zinkteile
Leitfaden zum Nullpunktspannsystem: Funktionsweise, Auswahl und Wirtschaftlichkeit