


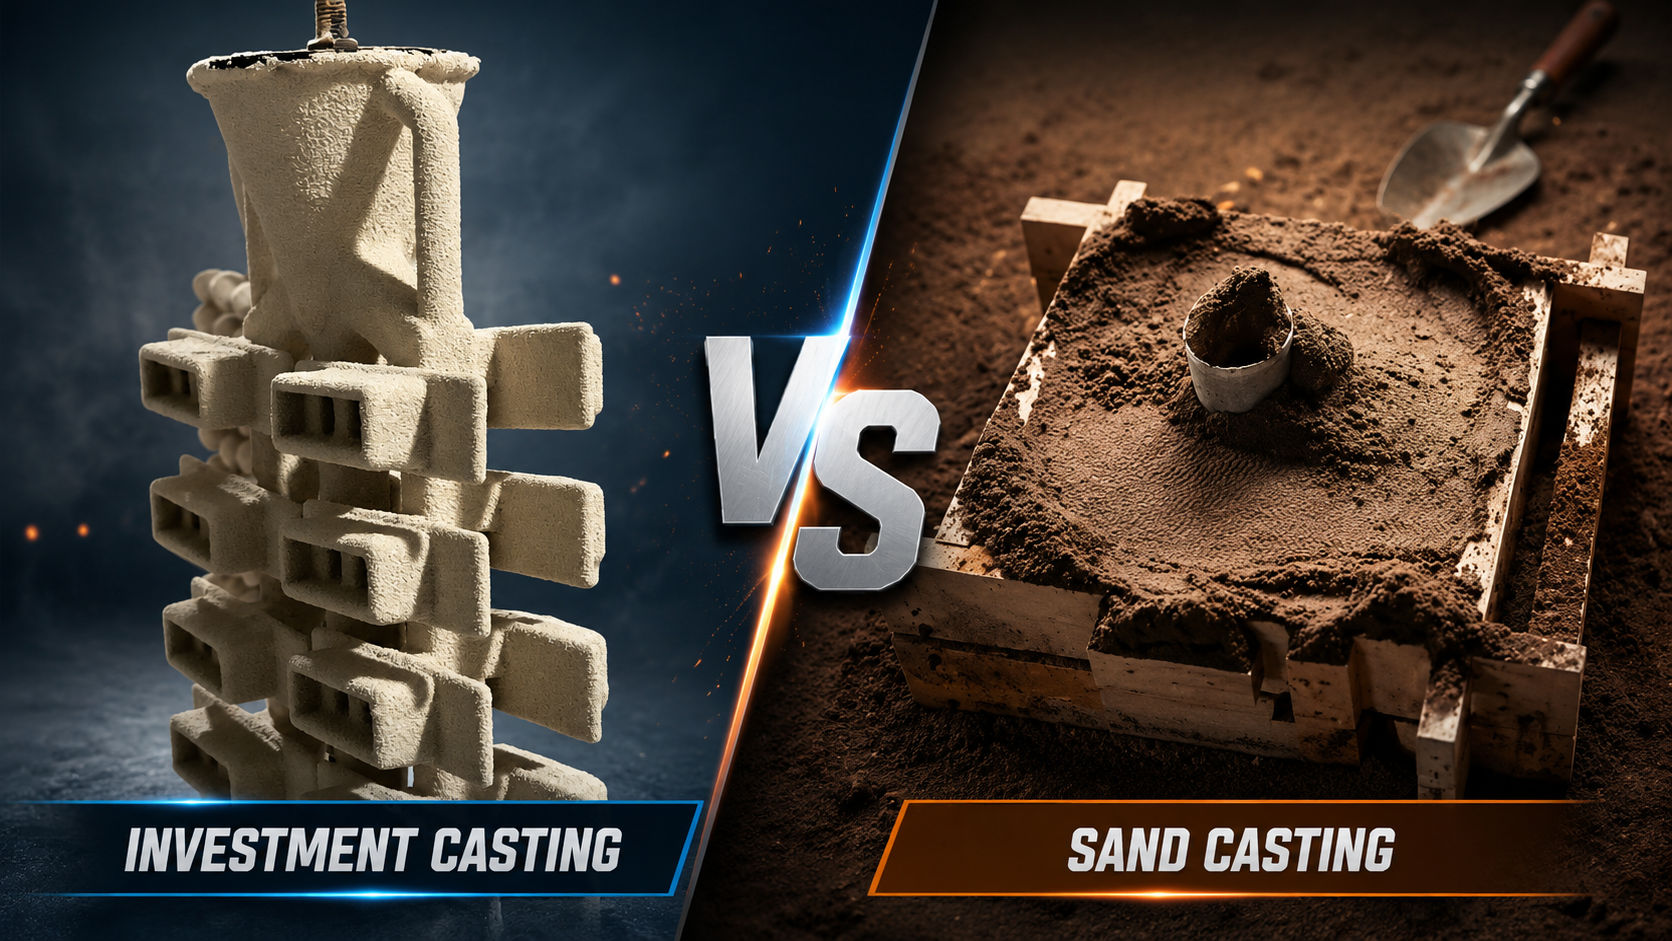
Die Wahl zwischen Feinguss und Sandguss scheint auf den ersten Blick einfach.
Feinguss bietet eine höhere Detailgenauigkeit und eine glattere Oberfläche. Sandguss ist in der Regel kostengünstiger und eignet sich gut für deutlich größere Bauteile.
Das ist alles richtig. Aber es reicht nicht aus, um ein Fertigungsverfahren auszuwählen.
Ein sandgegossener Rohling mag zwar weniger kosten, kann aber ein teureres Fertigteil ergeben, sobald Zerspanung, Schleifen, Prüfung und Endbearbeitung hinzukommen. Andererseits gibt es kaum einen Grund, für Feinguss zu bezahlen, wenn das Teil groß und einfach ist und keine engen Maßtoleranzen erfordert.
Die Frage ist also nicht, welches Gussverfahren besser ist, sondern welches Ihr Bauteil bei Einhaltung der Zeichnungsvorgaben zum niedrigsten vertretbaren Preis in ein fertiges, einsatzbereites Teil verwandelt.
Lesen Sie diesen Artikel: Wir vergleichen Feinguss und Sandguss aus einer praktischen Fertigungsperspektive, um Ihnen bei der Auswahl des richtigen Verfahrens für Ihre tatsächliche Anwendung zu helfen – basierend auf mehr als nur dem niedrigsten Gusspreis.

1. Feinguss vs. Sandguss auf einen Blick
Wenn Sie nur eine kurze Antwort benötigen, fangen Sie hier an.
| Faktor | Feinguss | Sandguss |
| Formtyp | Verlorene Keramikschale | Sandbasierte Form |
| Modell | Meist Wachs | Holz-, Harz-, Metall- oder gedrucktes Modell |
| Bauteilkomplexität | Sehr hoch | Gering bis hoch, je nach Formdesign |
| Maßgenauigkeit | Generell höher | Generell niedriger |
| Oberflächenbeschaffenheit | Glatter | Rauer |
| Trennebene | Normalerweise keine am Gusskörper | Üblicherweise vorhanden |
| Dünne Merkmale | Besser geeignet | Eingeschränkter |
| Große, schwere Teile | Möglich, aber bei zunehmender Größe weniger wirtschaftlich | Großer Vorteil |
| Werkzeugkosten | Meist höher | Meist niedriger |
| Designänderungen | Nach Fertigung der Werkzeuge teurer | Oft einfacher |
| Sekundäre Zerspanung | Oft reduziert | Oft umfangreicher |
| Beste Eignung | Komplexe Präzisionsteile in endkonturnaher Form | Große, einfachere, kostensensible Teile |
2. Der eigentliche Unterschied beginnt bei der Form
Beide Verfahren sind alt. Sehr alt.
Das Wachsausschmelzverfahren, aus dem sich der moderne Feinguss entwickelt hat, wird seit Jahrtausenden in verschiedenen Formen angewandt. Frühe Beispiele reichen mehrere tausend Jahre zurück, als Handwerker natürliches Wachs verwendeten, um Modelle zu erstellen, die sie dann mit feuerfestem Material ummantelten.
Das Verfahren entwickelte sich später über Kunstwerke und Dekorationsgegenstände hinaus. Ende des 19. und Anfang des 20. Jahrhunderts wurden Wachsausschmelztechniken in der Zahnmedizin eingesetzt. Die industrielle Nutzung wuchs im 20. Jahrhundert deutlich schneller, da Hersteller komplexere Metallteile, engere Maßtoleranzen und Legierungen benötigten, die teuer oder schwer zu bearbeiten waren.
Das Sand- und Lehmformen hat eine ebenso lange Geschichte. Frühe Lehmformen wurden bereits im alten China verwendet, und schriftliche Beschreibungen von metallischem Sandguss tauchten vor Jahrhunderten auf.
Der moderne Sandguss unterscheidet sich stark von jenen frühen Methoden. Automatisierte Formanlagen, harzgebundene Systeme, Schalenformen, Präzisionskerne und sogar 3D-gedruckte Sandformen sind heute Teil der industriellen Produktion.
Die Geschichte lehrt uns etwas Nützliches.
Keines der Verfahren hat über Jahrtausende überlebt, weil es universell besser war als das andere.
Sie haben überlebt, weil sie unterschiedliche fertigungstechnische Probleme lösen.
3. So funktionieren die Feinguss- und Sandgussverfahren
Sowohl Feinguss als auch Sandguss folgen demselben Grundprinzip: Geschmolzenes Metall wird in eine Form gegossen und erstarrt zur endgültigen Form.
Der größte Unterschied liegt nicht im Metall selbst, sondern darin, wie die Form erstellt und entfernt wird. Beim Feinguss wird ein verlorenes Wachsmodell und eine Keramikschale verwendet, beim Sandguss eine Sandform, die um ein wiederverwendbares Modell herum aufgebaut ist.
Feingussverfahren
Feinguss ist auch allgemein als Wachsausschmelzverfahren bekannt.
Zuerst wird ein Wachsmodell hergestellt. Mehrere Modelle können an einem zentralen Anguss zu einem Wachsbaum zusammengefügt werden. Dieser Baum wird mehrmals mit Keramikschlicker und feuerfestem Material beschichtet, bis eine stabile Schale entstanden ist.
Anschließend wird das Wachs entfernt. Die Schale wird gebrannt und vorgewärmt, geschmolzenes Metall wird in den Hohlraum gegossen und die Keramikschale wird nach dem Erstarren abgeschlagen.
Es klingt nach einem langen Prozess, weil er das ist.
Aber genau diese zusätzlichen Schritte verleihen dem Feinguss einige seiner Hauptvorteile.
Die Keramikschale folgt dem Wachsmodell genau. Noch wichtiger ist, dass das Wachsmodell nicht mechanisch aus der fertigen Form gezogen werden muss. Es wird ausgeschmolzen.
Dies gibt Konstrukteuren viel mehr Freiheit bei komplexen Konturen, feinen Details und Formen, die sich sonst nur schwer aus einer herkömmlichen Form lösen ließen.

Sandgussverfahren
Der Sandguss beginnt mit einem Modell der benötigten Komponente.
Sand, der mit einem geeigneten Bindemittel vermischt ist, wird um dieses Modell herum festgestampft. Bei einer typischen zweiteiligen Form wird die obere Hälfte als Oberkasten und die untere Hälfte als Unterkasten bezeichnet.
Sobald die Form erstellt ist, wird das Modell entfernt. Es können Kerne eingesetzt werden, um innere Hohlräume zu erzeugen, die Formhälften werden geschlossen und geschmolzenes Metall wird in den Hohlraum gegossen.
Dieser Schritt der Modellentnahme ist wichtig.
Das Modell muss herauskommen, ohne die Form zu beschädigen. Aus diesem Grund werden Formschrägen, Trennebenen und Kerndesign schon sehr früh im Prozess wichtig.
Der Sand selbst beeinflusst ebenfalls das Ergebnis.
Feinerer Sand kann zu einer glatteren Oberfläche beitragen, kann aber auch die Durchlässigkeit der Form verringern. Das ist wichtig, da Gase während des Gießvorgangs einen Weg aus der Form finden müssen.
Selbst etwas, das einfach klingt – die Wahl feineren Sandes –, beinhaltet also fertigungstechnische Kompromisse.
Dies ist ein Grund, warum es irreführend ist, den gesamten Sandguss als ein grundlegendes Verfahren zu betrachten. Eine manuell hergestellte Grünsandform und ein modernes Harzsand- oder automatisiertes Formsystem können sehr unterschiedliche Ergebnisse liefern.

4. Hauptunterschiede zwischen Feinguss und Sandguss
Obwohl sowohl Feinguss als auch Sandguss geschmolzenes Metall verwenden, um fertige Komponenten zu erzeugen, können die Fertigungsergebnisse sehr unterschiedlich sein.
Der Unterschied liegt nicht im Metall selbst, sondern in der Art und Weise, wie die Form erstellt wird, wie das Modell entfernt wird und wie viel Arbeit nach dem Gießen erforderlich ist.
Für Ingenieure und Einkäufer sind die wichtigsten Faktoren in der Regel nicht nur das Gussverfahren selbst, sondern wie es sich auf das Bauteil auswirkt – einschließlich Maßgenauigkeit, Oberflächenbeschaffenheit, Designflexibilität, Zerspanungsanforderungen, Werkzeuginvestitionen und Gesamtherstellungskosten.
Die folgenden Abschnitte vergleichen diese Schlüsselfaktoren und erläutern, wann das jeweilige Verfahren sinnvoller ist.
4.1 Maßgenauigkeit: Feinguss hat meist die Nase vorn
Dies ist einer der deutlichsten Unterschiede bei Feinguss vs. Sandguss.
Feinguss beginnt mit einem kontrollierten Wachsmodell und einer Keramikschale, die dessen Geometrie präzise wiedergibt. Sandguss führt mehr Variablen hinsichtlich Modellentnahme, Sandzustand, Formmontage, Kernen und Trennflächen ein.
Das verleiht dem Feinguss in der Regel eine bessere Maßhaltigkeit im Gusszustand.
Veröffentlichte Industriereferenzen geben manchmal Toleranzwerte von ca. 0,1 mm für die ersten 25 mm an, mit zusätzlichem Spielraum bei zunehmenden Abmessungen. Aber diese Zahl sollte eher als Richtwert und nicht als universelles Versprechen betrachtet werden.
Das tatsächliche Ergebnis hängt von Legierung, Geometrie, Größe des Teils, Schalensystem und Gießereiprozess ab.
Dies ist wichtig, da sich nicht jede Dimension auf einer Zeichnung gleich verhält.
Eine kleine Bohrung ist nicht dasselbe wie eine Gesamtlänge von 150 mm. Ein langer, dünner Arm ist nicht dasselbe wie zwei Löcher, die durch eine Lagetoleranz gesteuert werden. Eine flache Montagefläche erfordert unter Umständen eine völlig andere Kontrollstrategie.
Es geht also nicht darum, welche Toleranz der Feinguss erreichen kann, sondern welche Abmessungen direkt durch den Guss gesteuert werden können und welche danach fertig bearbeitet werden sollten.
Ein Außenprofil, eine Rippe oder eine gekrümmte Fläche können beispielsweise im Gusszustand belassen werden. Eine Lagerbohrung, Dichtfläche oder ein Präzisionsbezugspunkt muss gegebenenfalls noch CNC-bearbeitet werden.
4.2 Die Oberflächenbeschaffenheit ist nicht nur eine Frage des Aussehens
Feinguss erzeugt normalerweise eine glattere Oberfläche als herkömmlicher Sandguss.
Laut veröffentlichten Daten liegt die Standardoberflächenqualität beim Feinguss oft im niedrigen einstelligen Mikrometer-RMS-Bereich. Die tatsächlichen Ergebnisse hängen weiterhin vom Schalensystem, der Legierung, den Gießbedingungen und den Anforderungen an die Nachbearbeitung ab.
Sandguss gibt naturgemäß die Textur der Sandform wieder.
Zudem hinterlässt er normalerweise eine sichtbare Trennebene. Abhängig von der endgültigen Zeichnung kann dies zu mehr Schleifen, Kugelstrahlen, Zerspanen oder Polieren nach dem Gießen führen.
Und hier beginnt die Oberflächenbeschaffenheit, mehr als nur das Aussehen zu beeinflussen.
Sie beeinflusst die Kosten.
Nehmen wir ein einfaches Beispiel. Ein sandgegossener Rohling kann 10 $ kosten, während der feingegossene Rohling 15 $ kosten kann.
Wenn wir hier aufhören, scheint Sandguss die offensichtliche Wahl zu sein.
Aber nehmen wir an, der Sandguss erfordert weitere 5 $ für die Bearbeitung, 2 $ für das Schleifen und zusätzlichen Aufwand, bevor er der Zeichnung entspricht.
Der Feinguss benötigt vielleicht nur eine lokale Bearbeitung an einem Bezugspunkt und zwei kritischen Bohrungen.
Jetzt sieht der Vergleich ganz anders aus.
Deshalb führt der niedrigste Gusspreis nicht immer zum niedrigsten Preis für das Fertigteil.
4.3 Komplexe Geometrie: Wo Feinguss besser funktioniert
Betrachten Sie ein großes rechteckiges Gehäuse mit dicken Wänden und einfachen Merkmalen. Es gibt möglicherweise wenig Grund, Feinguss zu verwenden.
Ändern Sie nun das Teil. Fügen Sie gekrümmte Flächen hinzu. Fügen Sie Rippen hinzu. Fügen Sie kleine Vorsprünge hinzu. Fügen Sie vertiefte Bereiche und feine Details hinzu. Bringen Sie Merkmale auf mehreren Seiten an. Fügen Sie Bereiche hinzu, die ansonsten mehrere Aufspannungen bei der Bearbeitung erfordern würden.
An diesem Punkt wird Feinguss weitaus interessanter.
Der Grund liegt wieder im Wachsmodell.
Das Wachs wird schließlich aus der Keramikschale ausgeschmolzen. Es muss nicht so aus der Form gezogen werden wie ein wiederverwendbares Sandgussmodell.
Das macht einige Hinterschneidungen, Übergänge und komplexe Oberflächendetails weitaus einfacher herzustellen.
Das bedeutet nicht, dass Sandguss keine komplexen Teile herstellen kann. Er kann es.
Kerne ermöglichen innere Hohlräume. Fortgeschrittenere Formtechniken können recht komplizierte Formen bewältigen. Gedruckte Sandformen und Kerne haben diese Grenzen noch weiter erweitert.
Aber es gibt einen Unterschied zwischen technisch möglich und kommerziell sinnvoll.
Wenn ein Sandguss mehrere Kerne, komplexere Modellvorrichtungen und umfangreiche Nachbearbeitungen erfordert, kann Feinguss letztlich der einfachere Fertigungsweg sein.
Deshalb muss die Geometrie gemeinsam mit den Kosten betrachtet werden.
4.4 Feinguss kann dünner ausgeführt werden, doch eine einzige Zahl sagt nicht alles aus
Feinguss wird üblicherweise für Teile mit relativ dünnen oder detailreichen Abschnitten verwendet.
Einige veröffentlichte Referenzen zum Feinguss nennen Wandstärken von bis zu etwa 0,6 mm. Einzelne Gießereien veröffentlichen möglicherweise weitaus konservativere Zahlen, die auf ihren eigenen Legierungen und Prozessfähigkeiten basieren.
Dieser Unterschied ist wichtig.
Es gibt keine allgemeingültige Mindestwandstärke, die für jeden Feinguss funktioniert.
Ein kurzes, dünnes Edelstahlmerkmal ist nicht dasselbe wie eine lange, dünne Wand. Eine dünne Wand neben einem großen, schweren Abschnitt ist wiederum etwas anderes.
Bei der Überprüfung eines dünnwandigen Feingussteils müssen mehrere Faktoren gemeinsam berücksichtigt werden: Fließfähigkeit der Legierung, Fließlänge, Querschnittsübergänge, lokale Masse und wie das Metall die Form füllt.
Das Ziel ist nicht einfach, die Wand so dünn wie möglich zu machen.
Das Ziel ist es, sie dünn zu machen und dennoch konsistent herstellen zu können.
Das ist ein wesentlich nützlicheres Konstruktionsziel.
4.5 Die Teilgröße kann die Antwort sehr schnell ändern
Sie werden oft hören: Feinguss ist für kleine Teile. Sandguss ist für große Teile.
Daran ist etwas Wahres, aber es ist zu einfach ausgedrückt.
Industrieller Feinguss kann ein überraschend breites Größenspektrum abdecken. Veröffentlichte Referenzen umfassen Teile von nur wenigen Gramm bis zu mehreren hundert Kilogramm.
Feinguss ist also nicht automatisch auf winzige Komponenten beschränkt.
Das Problem ist meist wirtschaftlicher Natur.
Wenn das Gussteil größer wird, wird auch das Wachsmodell größer. Die Keramikform wird schwerer. Der Formaufbau benötigt mehr Material. Die Handhabung wird schwieriger. Öfen und Gießeinrichtungen müssen zudem über ausreichende Kapazitäten verfügen.
Ab einem gewissen Punkt wird Sandguss wesentlich attraktiver.
Deshalb werden große Pumpengehäuse, Maschinengehäuse, Motorenkomponenten und schwere industrielle Strukturen nach wie vor häufig im Sandgussverfahren hergestellt.
Eine bestimmte Gießerei kann ihre Sandgusskapazitäten in Tausenden von Pfund angeben, während sie ihr Feingussspektrum auf viel kleinere Teile begrenzt.
Dies sind gießereispezifische Grenzen und keine universellen Prozessregeln, aber sie zeigen die allgemeine Richtung deutlich auf.
Je größer und schwerer die Teile werden, desto konkurrenzfähiger wird in der Regel der Sandguss.
4.6 Die Materialwahl entscheidet nicht automatisch über den Prozess
Beide Gussverfahren können mit einer breiten Palette an Metallen arbeiten.
Zu den gängigen Feingussmaterialien gehören Edelstahl, Kohlenstoffstahl, legierter Stahl, Aluminiumlegierungen, Kupferlegierungen und viele andere Spezialwerkstoffe.
Sandguss funktioniert ebenfalls mit Stahl, Aluminium, Gusseisen, Sphäroguss, Bronze, Messing und vielen anderen eisen- und nichteisenhaltigen Legierungen.
Die Entscheidung sollte also nicht darauf reduziert werden: Edelstahl bedeutet Feinguss.
oder: Aluminium bedeutet Sandguss.
Eine komplexe Edelstahlkomponente mit feinen Details kann ein hervorragender Kandidat für Edelstahl-Feinguss sein.
Ein großes und relativ einfaches Stahlgehäuse ist möglicherweise besser für den Sandguss geeignet.
Dasselbe gilt für legierten Stahl.
Für einen relativ kompakten, komplexen legierten Stahl-Feinguss kann die endkonturnahe Fertigung eine große Menge an CNC-Arbeit einsparen. Bei einem viel größeren Strukturbauteil bietet der Sandguss möglicherweise immer noch die bessere Gesamtwirtschaftlichkeit.
Das Material ist wichtig.
Aber Geometrie, Größe und Bearbeitungsanforderungen entscheiden oft über den Prozess.
4.7 Werkzeug- und Konstruktionsänderungen sind wichtiger, als viele Käufer erwarten
Dies wird besonders während der Produktentwicklung wichtig.
Feinguss verwendet normalerweise Werkzeuge zur Herstellung wiederholbarer Wachsmodelle.
Sobald die Produktionswerkzeuge fertiggestellt sind, kann eine wesentliche Geometrieänderung eine Werkzeuganpassung, neue Einsätze oder sogar neue Werkzeuge erfordern.
Das ist in einer stabilen Produktion handhabbar.
Es ist weniger attraktiv, wenn sich das Design alle paar Wochen ändert.
Sandgussmodelle, insbesondere einige Holz- oder Harzmodelle, lassen sich oft einfacher und kostengünstiger modifizieren.
Wenn also Revision A nächste Woche zu Revision B wird und Revision C kurz darauf folgt, ist der direkte Einstieg in die Feinguss-Produktionswerkzeuge möglicherweise nicht die beste Entscheidung.
In dieser Phase machen CNC-Prototypen, gedruckte Modelle, Prototypengussteile oder temporäre Werkzeuge mehr Sinn.
Sobald das Design stabil ist, ändern sich die wirtschaftlichen Rahmenbedingungen wieder.
Deshalb bevorzugen wir es, sowohl die Zeichnung als auch das Produktstadium zu betrachten, bevor wir uns für den Fertigungsweg entscheiden.
4.8 Das Produktionsvolumen allein entscheidet nicht über den Gewinner
Eine weitere gängige Regel lautet: Sandguss ist für geringe Stückzahlen. Feinguss ist für hohe Stückzahlen.
Das ist ebenfalls zu einfach. Beide Verfahren können die Produktion unterstützen.
Moderner Sandguss kann hochautomatisiert sein. Automatisierte Formanlagen werden seit Jahrzehnten eingesetzt, und moderne Anlagen können eine sehr gute Wiederholgenauigkeit bieten.
Feinguss kann auch effizient für die Wiederholproduktion eingesetzt werden. Mehrere Wachsmodelle können auf einem Baum montiert werden, was das gemeinsame Gießen mehrerer Komponenten ermöglicht.
Die Quantität allein reicht also nicht aus.
Eine komplexe Edelstahlkomponente bei 5.000 Stück pro Jahr kann ein starkes Feingussprojekt sein, da der Prozess mehrere Bearbeitungsschritte einspart.
Ein großes, einfaches Gehäuse beim gleichen Jahresvolumen kann im Sandguss immer noch sinnvoller sein.
Die nützlichere Frage lautet:
Was passiert mit den gesamten Stückkosten, wenn das Volumen steigt?
Das hängt genauso sehr von der Geometrie wie von der Quantität ab.
4.9 Der wichtigste Vergleich sind die Kosten für das fertige Bauteil
Dies ist wahrscheinlich der wichtigste Teil der gesamten Diskussion.
Wenn Käufer Feinguss vs. Sandguss vergleichen, beginnen sie natürlich mit dem Angebot für das Gussrohteil.
Das ist sinnvoll.
Aber das Rohteil ist nur ein Teil der Fertigungskosten.
Das fertige Teil erfordert möglicherweise noch Wärmebehandlung, Bearbeitung, Schleifen, Oberflächenveredelung, Inspektion und Nacharbeit, bevor es versendet werden kann.
Daher ziehen wir es vor, die Kosten wie folgt zu betrachten: Gesamtkosten für das Fertigteil = Guss + Werkzeugumlage + Bearbeitung + Wärmebehandlung + Veredelung + Inspektion + Ausschuss und Nacharbeit
Hier kann ein kostenintensiveres Gussverfahren manchmal zu einem kostengünstigeren Fertigbauteil führen.
5. Wann wählt man Feinguss vs. Sandguss
Es gibt keine einfache Antwort darauf, ob Feinguss oder Sandguss das bessere Verfahren ist.
Die richtige Wahl hängt vom Teil selbst ab – einschließlich Geometrie, Größe, Toleranzanforderungen, Produktionsvolumen, Bearbeitungsbedarf und den gesamten Fertigungskosten.
Im Allgemeinen ist Feinguss meist besser für komplexe Präzisionsbauteile geeignet, bei denen die Reduzierung der Nachbearbeitung und die Verbesserung der Gussqualität wichtig sind.
Sandguss ist oft eine bessere Wahl für größere, schwerere Teile, bei denen geringere Werkzeugkosten und Designflexibilität wertvoller sind.
Zusammenfassend lässt sich sagen: Das beste Verfahren ist nicht das mit dem niedrigsten Gussstückpreis. Es ist dasjenige, das das benötigte fertige Teil mit dem besten Gleichgewicht aus Kosten, Qualität und Fertigungssicherheit liefert.
Bei XY-GLOBAL bieten wir DFM-Unterstützung und technische Bewertung vor der Produktion an, um Kunden dabei zu helfen, den am besten geeigneten Fertigungsansatz für ihre Teile zu finden. Die untenstehende Tabelle bietet einen klaren Leitfaden für Ihre Auswahl:
| Ihr Teil sieht so aus | Zu prüfender Prozess |
| Klein / Mittel + Komplex + Präzision | Feinguss |
| Groß + Einfach + Allgemeine Toleranz | Sandguss |
| Komplexe Edelstahlkomponente | Feinguss |
| Großes Gusseisengehäuse | Sandguss |
| Viele feine Details in einem Teil | Feinguss |
| Prototyp mit häufigen Designänderungen | Sandguss / CNC / Prototypenguss |
| Hohe Bearbeitungskosten aus dem Vollen | Feinguss |
| Schwerer Maschinenfuß | Sandguss |
| Bessere Gussoberfläche erforderlich | Feinguss |
| Enge Bohrung, aber allgemeine Außengeometrie | Guss + CNC |
| Komplexes Stahlteil bei hoher Stückzahl | Feinguss |
| Großes Teil mit viel Bearbeitungsaufmaß | Sandguss |
Feinguss und CNC-Bearbeitung funktionieren oft besser zusammen
Viele Leute denken, Feinguss bedeutet, dass das Teil komplett fertig und bereit für die Montage aus der Form kommt.
In Wirklichkeit ist Feinguss ein endkonturnahes Verfahren. Sein Hauptzweck besteht darin, komplexe Geometrien nahe an die endgültige Form zu bringen und unnötige Bearbeitungen zu reduzieren, nicht aber die Bearbeitung vollständig zu eliminieren.
Zum Beispiel kann ein Gussteil die Gesamtform, Rippen, Ansätze und gekrümmte Oberflächen direkt erzeugen. Die CNC-Bearbeitung kann dann nur für kritische Merkmale verwendet werden, wie zum Beispiel:
-
Präzisionsbohrungen
-
Dichtflächen
-
Montagebezugspunkte
-
Feingewinde
-
kritische Toleranzbereiche
Dieser Ansatz vermeidet die Bearbeitung der gesamten Komponente aus dem Vollen und erreicht dennoch die in der Zeichnung geforderte Genauigkeit.
Bei vielen Projekten besteht die wirtschaftlichste Lösung nicht darin, zwischen Gießen und Bearbeiten zu wählen.
Es ist die Kombination: Feinguss erzeugt die komplexe Form. CNC-Bearbeitung vollendet die Merkmale, die Präzision erfordern.
Bei XY-GLOBAL bieten wir Fertigungslösungen aus einer Hand, einschließlich Gießen, CNC-Bearbeitung, Endbearbeitung und Inspektion, damit Kunden produktionsfertige Bauteile erhalten.
Benötigen Sie Hilfe bei der Wahl des Gussverfahrens?
Wenn Sie Feinguss und Sandguss für ein kundenspezifisches Bauteil vergleichen, ist die Zeichnung der einfachste Ausgangspunkt. Senden Sie uns Ihre 2D/3D-Datei, Materialangaben, Menge und kritische Anforderungen.
Bei XY-GLOBAL kann unser Ingenieurteam die Teilegeometrie, die Gussfähigkeit und die Anforderungen an die nachgelagerte Bearbeitung prüfen, bevor wir einen Fertigungsweg empfehlen.
Bei Feingussprojekten unterstützen wir den Prozess vom Gießen und der Wärmebehandlung bis hin zur CNC-Bearbeitung, Oberflächenveredelung und Inspektion.
Das Ziel ist nicht nur die Angebotserstellung für das Gussteil.
Es geht darum, einen praktischen Weg zur Fertigung des Endteils zu finden.
Das Fertigungsteam von XY-GLOBAL
XY-GLOBAL ist ein nach ISO 9001 und ISO 13485 zertifiziertes Unternehmen für kundenspezifische Fertigung, das Kunden von der frühen Produktentwicklung über das Prototyping bis zur Serienfertigung unterstützt.
Unsere Arbeit beginnt oft vor der eigentlichen Produktion. Wir unterstützen bei DFM, technischem Design, Verfahrensauswahl und Montage und helfen Kunden dabei, ein praktisches Fertigungsverfahren zu wählen, um die Gesamtproduktkosten zu senken. Zudem
legen wir großen Wert auf Kommunikation und Qualität, mit 24/7-Online-Kommunikation und KMG-Inspektion.
Unser Team reagiert schnell, arbeitet daran, das eigentliche Problem hinter jedem Projekt zu verstehen, und liefert Inspektionsberichte auf Basis tatsächlicher Messdaten. Wenn ein Qualitätsproblem von uns verursacht wurde, übernehmen wir die Verantwortung und liefern Ersatzteile ohne zusätzliche Kosten. Bei dringenden Prototypen kann die Produktion manchmal innerhalb von 1 Tag beginnen, mit einer Probenlieferung in nur 7 Tagen, je nach Projekt. Bei komplexeren Programmen können wir auch Gantt-Diagramme verwenden, um den Fortschritt von Werkzeugen und Produktion klar darzustellen.
Bei XY-GLOBAL ist unser Ziel einfach: Wir helfen Kunden dabei, ein Design in ein zuverlässiges, fertigbares Produkt zu verwandeln – mit weniger Problemen auf dem Weg dorthin.
FAQs zu Feinguss vs. Sandguss
1. Was ist der Hauptunterschied zwischen Feinguss und Sandguss?
Feinguss verwendet ein verlorenes Wachsmodell und eine Keramikschale, um hochdetaillierte Bauteile zu erstellen, während beim Sandguss eine Sandform um ein wiederverwendbares Modell herum gebildet wird.
Im Allgemeinen eignet sich Feinguss besser für komplexe Teile, die eine engere Maßkontrolle, eine glattere Oberfläche und weniger Bearbeitung erfordern. Sandguss wird oft für größere Bauteile bevorzugt, bei denen geringere Werkzeugkosten und Produktionsflexibilität wichtiger sind.
2. Ist Feinguss teurer als Sandguss?
Feinguss hat normalerweise höhere anfängliche Werkzeug- und Prozesskosten, da er die Herstellung von Wachsmodellen, den Bau von Keramikschalen und zusätzliche Arbeitsschritte umfasst.
Der Gusspreis allein repräsentiert jedoch nicht immer die Endkosten des Teils. Bei komplexen Bauteilen kann Feinguss den Bearbeitungsaufwand und die Anforderungen an die Endbearbeitung reduzieren, was die Gesamtherstellungskosten senken kann.
Das beste Verfahren hängt von der gesamten Fertigungsroute ab, nicht nur vom Gussangebot.
3. Welche Arten von Teilen sind für den Feinguss geeignet?
Feinguss wird häufig für Teile verwendet, die eine komplexe Geometrie, eine gute Oberflächenbeschaffenheit und eine hohe Maßhaltigkeit erfordern.
Typische Anwendungen umfassen:
-
Präzisionsbauteile aus Edelstahl
-
Legierte Stahlteile
-
Medizinische Komponenten
-
Komponenten für die Luft- und Raumfahrt
-
Pumpen- und Ventilteile
-
Industriemaschinenkomponenten
Für Teile mit zahlreichen Merkmalen, die eine aufwändige CNC-Bearbeitung erfordern würden, bietet Feinguss oft eine effizientere Lösung.
4. Kann XY-Global DFM-Unterstützung für Feingussprojekte bieten?
Ja. XY-GLOBAL bietet DFM-Unterstützung (Design for Manufacturing) vor Werkzeugbau und Produktion.
Unser Ingenieurteam prüft Teilegeometrie, Wandstärke, Entformungsschrägen, Bearbeitungszugaben, kritische Toleranzen und Fertigungsrisiken, um das Design für den Präzisionsfeinguss zu optimieren.
Eine frühzeitige DFM-Prüfung kann helfen, Werkzeugänderungen zu reduzieren, die Gussqualität zu verbessern und eine kosteneffizientere Fertigungslösung zu erzielen.
5. Was ist die Mindestbestellmenge (MOQ) für Feingussdienstleistungen von XY-Global?
XY-GLOBAL unterstützt sowohl Prototypen- als auch Serien-Feingussprojekte.
Es gibt keine feste MOQ für alle Teile, da die geeignete Produktionsmenge von Faktoren wie Teilegröße, Material, Werkzeuganforderungen und Projektphase abhängt.
Für die Entwicklung neuer Produkte können wir die Prototypenbewertung und Kleinserienfertigung unterstützen, bevor wir zur Volumenproduktion übergehen.
Bitte kontaktieren Sie unser Ingenieurteam mit Ihren Anforderungen zu Zeichnung, Material und Menge, damit wir den am besten geeigneten Produktionsansatz empfehlen können.

Aktie:
Mikrobearbeitungs-Dienstleistungen für Komponenten von Medizinprodukten
3D-Druck in der Medizin: Reale Anwendungen, Herstellungsprozess und zukünftige Trends