


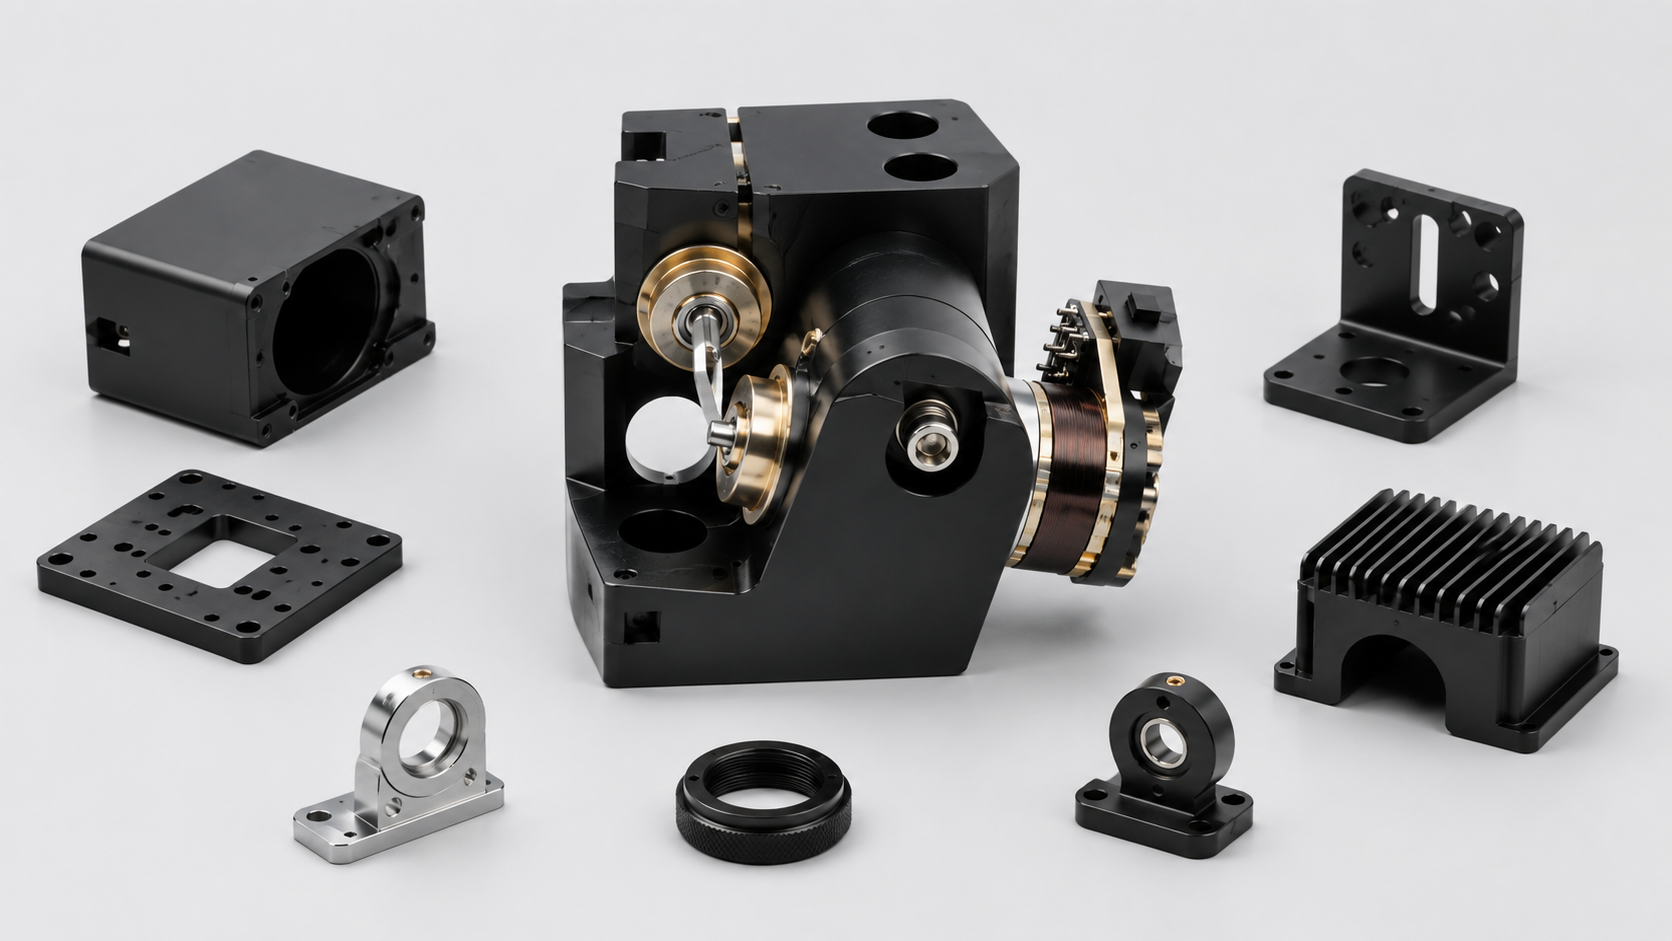
Ein optomechanisches Gehäuse ist selten aufgrund eines einzelnen engen Maßes schwierig. Die wirkliche Herausforderung besteht darin, die Linsenbohrung, die Sensoroberfläche, die Montagebohrungen und die optischen Schnittstellen nach der Bearbeitung, dem Eloxieren und der Inspektion in der korrekten Beziehung zueinander zu halten.
Bei XY-GLOBAL fertigen wir optomechanische Komponenten für optische, Halbleiter-, Bildgebungs-, Laser-, medizinische und Sensorgeräte. Unsere Arbeit konzentriert sich auf CNC-Präzisionsteile mit komplexer Geometrie, engen GD&T-Vorgaben und kritischen Ausrichtungsmerkmalen.
Welche optomechanischen Komponenten können wir fertigen?
Typische optomechanische Komponenten, die wir unterstützen, umfassen:
-
Objektivtuben und optische Tuben
-
Kamera- und Detektorgehäuse
-
Optik- und Laserhalterungen
-
Sensorbasen und Halterungen
-
Ausrichtplatten
-
Präzisionsgehäuse aus Aluminium
-
Mehrseitige optische Strukturen
Gängige Materialien sind 6061, 7075, Edelstahl, Titan und technische Kunststoffe.
Unsere CNC-Fertigungskapazitäten können Toleranzen bis zu etwa 0,005 mm unterstützen, abhängig von Material, Geometrie, Merkmalsgröße und Bauteilstruktur.

Enge Toleranzen sind nur ein Teil der Arbeit
Bei optischer Hardware sagt ein Maß von ±0,01 mm nicht alles aus.
Die Zeichnung erfordert möglicherweise auch eine genaue Kontrolle von:
-
Position
-
Ebenheit
-
Parallelität
-
Rechtwinkligkeit
-
Rundlauf
-
Bohrungsausrichtung
-
Oberflächenrauhigkeit
Beispielsweise kann eine Linsenbohrung ihre Durchmessertoleranz einhalten, aber dennoch ein Montageproblem verursachen, wenn ihre Achse nicht korrekt zur Montagefläche ausgerichtet ist.
Deshalb überprüfen wir die funktionale Bezugsstruktur und kritische GD&T-Merkmale, anstatt nur einzelne Maße zu kontrollieren.
Bei komplexen optomechanischen Komponenten wird dies besonders wichtig, wenn mehrere optische und mechanische Schnittstellen innerhalb desselben Teils ausgerichtet werden müssen.
5-Achsen-Bearbeitung für komplexe optische Teile
Denken Sie an ein Gehäuse, das eine zentrale Präzisionsbohrung, eine abgewinkelte optische Schnittstelle, seitliche Montagebohrungen und eine Sensormontagefläche enthält.
Ein herkömmlicher Prozess erfordert möglicherweise mehrere Spannvorrichtungen. Jedes Mal, wenn das Teil neu positioniert wird, muss die kritische Beziehung zwischen den Merkmalen neu hergestellt werden.
Mit 4- oder 5-Achs-CNC-Bearbeitung können oft mehr Merkmale in einer einzigen kontrollierten Aufspannung fertiggestellt werden.
Dies ist besonders nützlich für:
-
Abgewinkelte optische Halterungen
-
Mehrseitige Gehäuse
-
Komplexe Sensorhalterungen
-
Laserstrukturen
-
Teile mit kritischen Merkmalen in mehreren Ausrichtungen
Für diese optomechanischen Komponenten liegt der Vorteil der 5-Achsen-Bearbeitung nicht nur in der Fähigkeit, komplexe Formen herzustellen, sondern darin, unnötige Rüstvorgänge zu reduzieren und gleichzeitig die kritischen Merkmale auf denselben Bearbeitungsbezugspunkt auszurichten.

Objektivtuben und Dreh-Fräs-Bearbeitung
Objektivtuben kombinieren oft präzisionsgedrehte Geometrien mit gefrästen Merkmalen.
Das Drehen wird für Linsensitze, Bohrungen, Absätze, Nuten und Gewinde verwendet, während das Fräsen für radiale Bohrungen, Flächen, Schlitze, Montageohren oder Anschlussmerkmale erforderlich sein kann.
Die Dreh-Fräs-Bearbeitung ermöglicht es, diese Merkmale in einem integrierteren Prozess zu fertigen.
Dünnwandige Tuben erfordern zusätzliche Aufmerksamkeit. Das Abtragen großer Materialmengen oder die Anwendung übermäßiger Spannkräfte kann die Rundheit und Formstabilität beeinträchtigen. Dünne Wände sind bekanntermaßen anfälliger für Durchbiegung und Verzug während der Bearbeitung.
Aus diesem Grund müssen die Bearbeitungsreihenfolge, die Spannkraft, das Schruppaufmaß und die Strategie für die Endbearbeitung vor der Produktion berücksichtigt werden.
Schwarz-Eloxieren und Präzisionsmerkmale
Das Schwarz-Eloxieren ist bei optomechanischen Komponenten aus Aluminium üblich, insbesondere bei Gehäusen, die sich in der Nähe von optischen Pfaden befinden.
Aber die wichtige Frage ist nicht einfach, ob das Teil eloxiert werden kann.
Wir prüfen zuerst:
-
Welche Bohrungen sind Passungen?
-
Welche Oberflächen müssen abgedeckt (maskiert) werden?
-
Dürfen Gewinde beschichtet werden?
-
Welche Oberflächen beeinflussen die optische Ausrichtung?
-
Sollten die Endmaße nach der Oberflächenbehandlung verifiziert werden?
Dies verhindert, dass eine Anforderung an die Oberflächenbehandlung später zu einem Montageproblem wird.
Bei optischen Gehäusen, bei denen Streulicht eine Rolle spielt, müssen unter Umständen auch die Oberflächenbeschaffenheit und die interne Geometrie – wie Nuten, Vertiefungen oder Blenden – berücksichtigt werden, anstatt sich nur auf eine schwarze Oberfläche zu verlassen.
Eine typische Fertigungsherausforderung
Eine typische Anfrage (RFQ) sieht möglicherweise unkompliziert aus: ein schwarz eloxiertes Aluminiumgehäuse mit mehreren Taschen, einer Präzisionsmontagefläche, Bohrungen auf verschiedenen Seiten und engen Positionsanforderungen.
Die Zeichnung ist fertigungsgerecht.
Die eigentliche Frage ist, wie man es bearbeitet, ohne die Beziehung zwischen diesen Merkmalen zu verlieren.
Unsere technische Überprüfung konzentriert sich normalerweise auf drei Punkte:
1. Kritische Bezugspunkte (Datums)
Welche Oberflächen oder Achsen bestimmen die optische und montagetechnische Position?
2. Bearbeitungsreihenfolge
Können kritische Merkmale in derselben Aufspannung fertiggestellt werden und welche Oberflächen sollten zuletzt bearbeitet werden?
3. Endkontrolle
Sollte das Merkmal vor oder nach der Oberflächenbehandlung geprüft werden und welche GD&T-Eigenschaften erfordern eine KMG-Verifizierung?
Dies ist die Art von DFM-Prüfung (Design for Manufacturing), die Probleme verhindern kann, bevor die ersten Teile hergestellt werden.

Inspektion von optomechanischen Komponenten
XY-GLOBAL verwendet Messausrüstung, einschließlich KMG (Koordinatenmessgerät) für Präzisionskomponenten, mit einer Messauflösung von bis zu etwa 0,001 mm.
Abhängig von der Zeichnung kann die Inspektion Folgendes abdecken:
-
Position
-
Ebenheit
-
Parallelität
-
Rechtwinkligkeit
-
Profil
-
Bohrmaße
-
Rundlauf
-
Oberflächenrauhigkeit
Für Prototypen- und NPI-Projekte können für zeichnungskritische Merkmale auch Messprotokolle bereitgestellt werden.
Vom Prototyp zur Produktion
Viele optomechanische Komponenten beginnen mit einer kleinen Prototypenserie.
Die ersten Teile werden oft verwendet, um Montagepassung, Ausrichtung, Oberflächenbehandlung und kritische Maße zu bestätigen, bevor der Prozess für die Serienproduktion freigegeben wird.
XY-GLOBAL unterstützt CNC-Fräsen, CNC-Drehen, Dreh-Fräs-Bearbeitung, Mehrachsenbearbeitung, Oberflächenveredelung, Inspektion und Montageunterstützung.
Wenn Sie kundenspezifische optomechanische Komponenten beschaffen, senden Sie uns Ihre 2D-Zeichnung, 3D-CAD-Datei, Materialangaben, Menge, Oberflächenbeschaffenheit und kritische Toleranzen. Wir prüfen die Fertigungsrisiken und geben Ihnen mit dem Angebot ein DFM-Feedback.
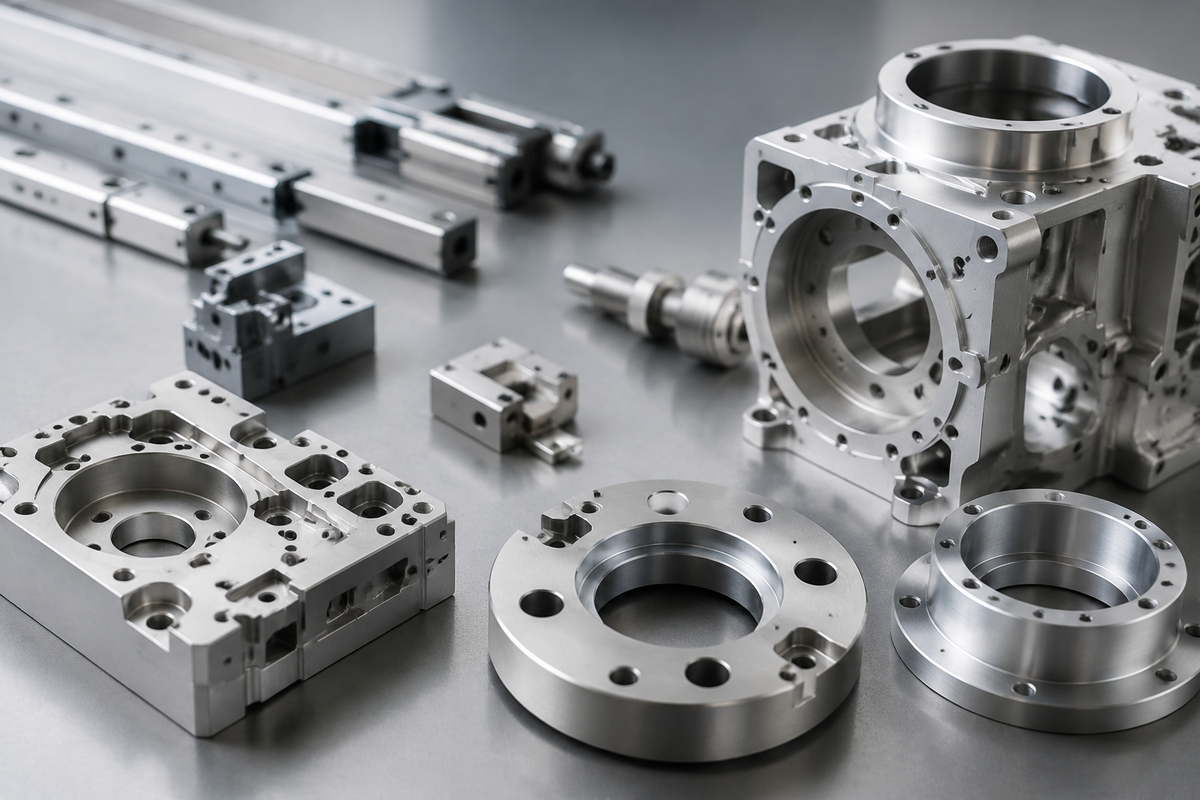

Aktie:
Feinguss aus legiertem Stahl: Ein praktischer Leitfaden für komplexe, hochfeste Bauteile
Mikrobearbeitungs-Dienstleistungen für Komponenten von Medizinprodukten