


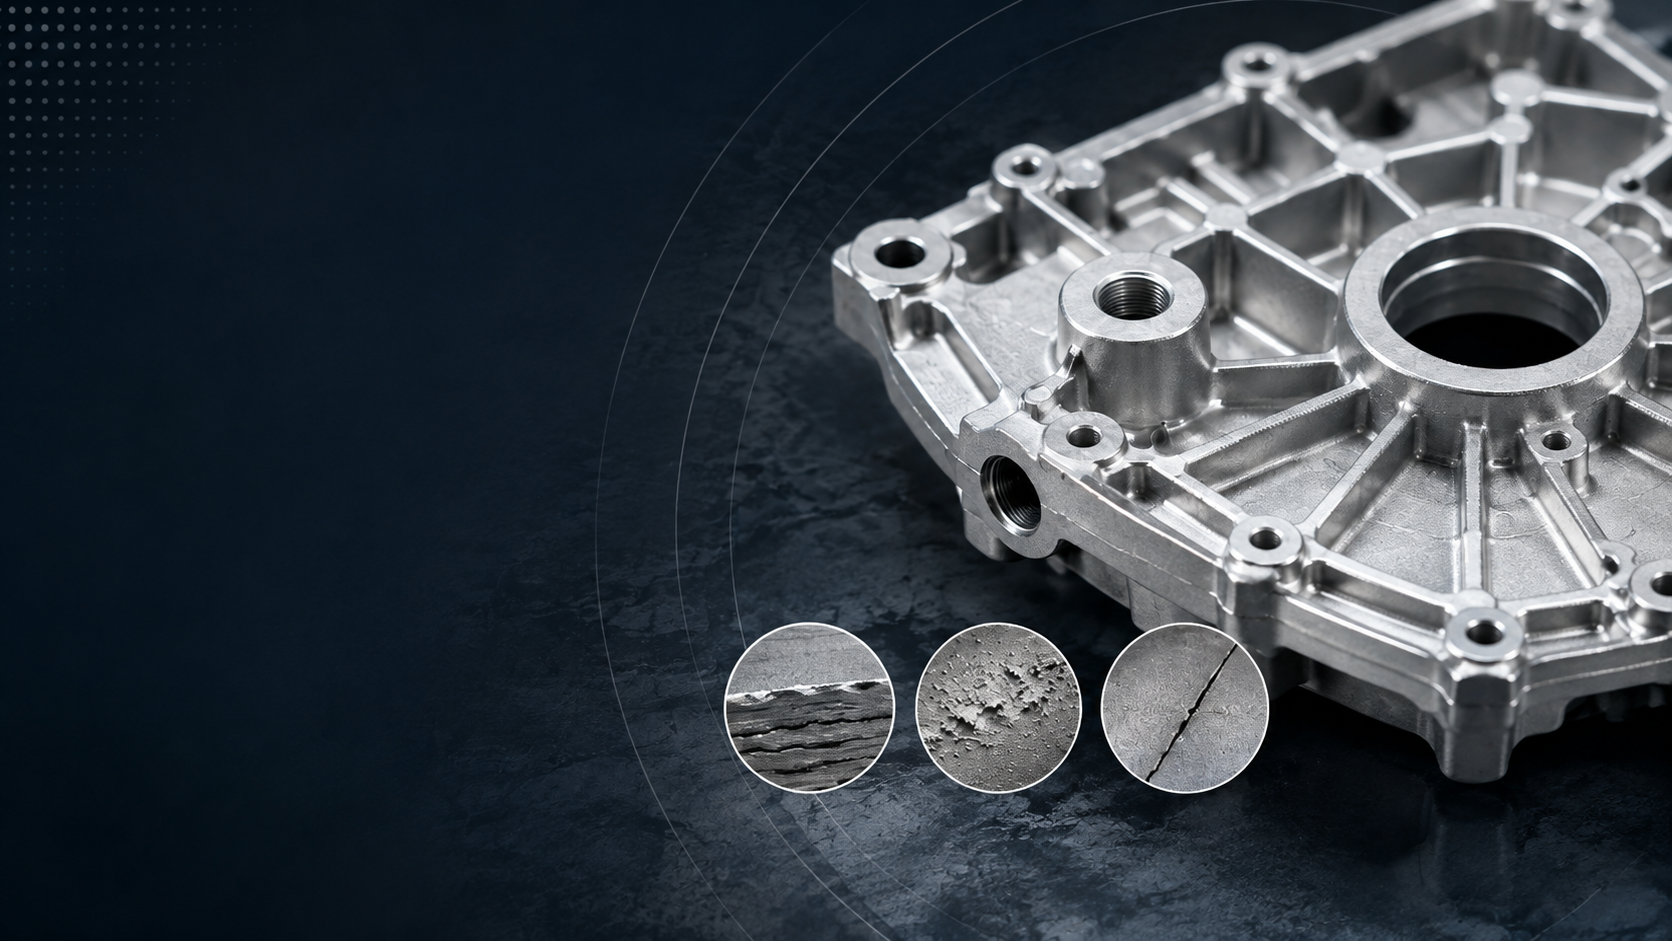
Druckguss ist ein Herstellungsverfahren, bei dem geschmolzenes Metall unter hoher Geschwindigkeit und hohem Druck in eine Metallformhohlraum gespritzt und dann unter Druck schnell erstarrt.
In technischen Zeichnungen, Einkaufsdokumenten und Lieferantenmaterialien wird Al-Druckguss häufig als Kurzform für Aluminiumdruckguss oder Aluminiumdruckgussteile verwendet. Es bezieht sich normalerweise auf den Aluminiumdruckguss-Prozess oder Aluminiumdruckgusskomponenten.
Aluminiumdruckguss wird häufig für die Mittel- bis Hochvolumenproduktion komplexer Teile mit guter Maßhaltigkeit eingesetzt. Er ist in der Automobil-, Telekommunikations-, Industrieautomatisierungs-, Unterhaltungselektronik-, Medizintechnik- und Wärmemanagement-Anwendungen verbreitet.
Obwohl Druckgussteile in der Regel eine gute Oberflächenqualität und stabile Abmessungen aufweisen, können dennoch Fehler auftreten, wenn das Teiledesign, das Formdesign, der Zustand des geschmolzenen Metalls oder die Gießparameter nicht richtig kontrolliert werden.
Im Folgenden sind 12 häufige Al-Druckgussfehler und ihre Hauptursachen aufgeführt.

1. Fließmarkierungen
Erscheinungsbild
Fließmarkierungen erscheinen als Streifen oder Linien auf der Gussoberfläche, oft in Richtung des geschmolzenen Metallflusses. In einigen Fällen kann die Oberfläche unregelmäßige Muster mit einer leicht abweichenden Farbe oder Textur vom umgebenden Metall aufweisen.
Diese Defekte nehmen in der Regel nicht mit der Zeit zu, können aber das Aussehen, die Lackierqualität und die Oberflächengleichmäßigkeit beeinträchtigen.
Hauptursachen
- Formtemperatur oder Temperatur des geschmolzenen Aluminiums ist zu niedrig
- Füllgeschwindigkeit ist zu langsam, wodurch das Metall zu früh abkühlt
- Angussposition oder Fließrichtung ist nicht ideal
- Schlechte Entlüftung
- Zu viel Trennmittel oder unzureichendes Trocknen nach dem Besprühen

2. Brandrisse
Erscheinungsbild
Die Gussoberfläche zeigt haardünne, netzartige oder spinnwebenartige Muster, manchmal als feine erhabene oder vertiefte Markierungen. Bei wiederholter Verwendung der Form können diese Markierungen deutlicher werden und sich ausbreiten.
Diese Markierungen stammen in der Regel von thermischen Ermüdungsrissen auf der Oberfläche des Formhohlraums, die dann auf das Gussteil übertragen werden.
Hauptursachen
- Wiederholtes Erhitzen und Abkühlen der Form verursacht thermische Ermüdung
- Ungleichmäßiges Vorwärmen der Form
- Übermäßige lokale Kühlung oder große Temperaturunterschiede
- Unsachgemäßes Formmaterial, Wärmebehandlung oder Oberflächenpflege

3. Kalte Schweißstelle
Erscheinungsbild
Kalte Schweißstellen erscheinen als schmale, unregelmäßige und leicht vertiefte Linien auf der Gussoberfläche. In einigen Fällen bleiben sie nur an der Oberfläche, während sie in anderen tiefer in das Teil eindringen.
An der kalten Schweißstelle haben sich zwei Schmelzströme getroffen, aber nicht vollständig verschmolzen, was die Festigkeit verringern und manchmal zu Rissen führen kann.
Hauptursachen
- Zwei Metallströme treffen sich, nachdem ihre Temperatur zu stark gesunken ist
- Temperatur des geschmolzenen Metalls oder der Form ist zu niedrig
- Füllgeschwindigkeit ist zu langsam und die Füllzeit ist zu lang
- Fließweg ist zu lang oder der Wandabschnitt ist zu dünn
- Anschnitt- und Angussdesign ist nicht geeignet

4. Einfallstellen
Erscheinungsbild
Einfallstellen erscheinen als glatte Vertiefungen an dickeren Abschnitten des Gussstücks, wie z. B. an Naben, Rippenfüßen oder Bereichen mit großen Wanddickenänderungen.
Es handelt sich um Oberflächenschwindungsfehler, die sich von inneren Schwindungsporositäten unterscheiden.
Hauptursachen
- Große Unterschiede in der Wandstärke
- Lokale Hotspots in dicken Abschnitten
- Unzureichender Nachdruck oder Haltezeit
- Lokale Werkzeugtemperatur ist zu hoch
- Kühlanordnung ist nicht ausgewogen
- Werkzeug öffnet zu früh

5. Auswerferstifte und Trennlinien
Erscheinungsbild
Die Gussoberfläche kann runde Auswerferstiftspuren, lokal erhöhte oder vertiefte Bereiche, Stufenmarkierungen oder sichtbare Fehlanpassungen an der Trennlinie aufweisen.
Diese Defekte können an Auswerferpositionen oder an Verbindungsstellen zwischen den beweglichen und festen Formhälften, Schiebern oder Einsätzen auftreten.
Hauptursachen
- Abgenutzte Auswerferstiftspitzen oder inkonsistente Auswerferstifthöhen
- Schlechte Auswerferstiftanordnung oder unzureichender Auswerferstützbereich
- Übermäßige Klebekraft zwischen dem Gussteil und der Form
- Schlechte Passung zwischen beweglichen und festen Formhälften
- Lose Schieber, Einsätze oder andere bewegliche Komponenten
- Ungenügende Formausrichtungsgenauigkeit

6. Formverlöten und Anhaftungsspuren
Erscheinungsbild
Kleine Flecken aus Metall oder nichtmetallischem Material erscheinen an der Gussoberfläche anhaftend. Nachdem diese anhaftenden Materialien abgefallen sind, kann die Oberfläche glänzend, dunkelgrau, rau oder lokal aufgerissen aussehen.
Wenn Aluminium an der Oberfläche des Formhohlraums haftet, wird der Defekt oft als Formverlöten bezeichnet.
Hauptursachen
- Restliches Aluminium verbleibt auf der Oberfläche des Formhohlraums
- Lokale Werkzeugtemperatur ist zu hoch
- Flüssiges Metall trifft wiederholt mit hoher Geschwindigkeit auf denselben Bereich
- Trennmittelabdeckung ist unzureichend
- Werkzeugoberfläche ist rau oder ihre Oberflächenschicht ist beschädigt
- Geschmolzenes Aluminium enthält Oxide oder andere Verunreinigungen

7. Laminierung und Abblätterungen
Erscheinungsbild
Das Gussstück zeigt sichtbares geschichtetes Metall, dünne, klappenartige Strukturen oder lokale Bereiche, die abblättern können. Einige Laminierungsfehler sind am Rohguss nicht offensichtlich und werden erst nach der Bearbeitung oder zerstörenden Prüfung sichtbar.
Hauptursachen
- Das zuerst in den Hohlraum gelangende Metall ist bereits teilweise erstarrt
- Späteres Metall fließt über die teilweise erstarrte Schicht
- Metallfüllung ist instabil oder beinhaltet Rückfluss
- Die Bewegung des Schusskolbens ist instabil
- Das Anschnittsystem-Design ist nicht geeignet
- Es ist zu viel Oxidschicht im geschmolzenen Metall vorhanden

8. Schleifspuren
Erscheinungsbild
Schleifspuren erscheinen als raue Streifen, Kratzer, Schürfungen oder abgerissene Oberflächenbereiche in Auswerfrichtung.
In schweren Fällen kann Aluminium an der Formoberfläche haften bleiben, wodurch der gleiche Defekt bei späteren Gussstücken wiederholt auftritt.
Hauptursachen
- Ausreichender Entformungswinkel fehlt
- Formoberfläche ist rau oder weist Aluminiumablagerungen auf
- Lokale Klebekraft ist zu hoch
- Auswerfen ist ungleichmäßig
- Gleitbewegung ist nicht glatt
- Trennmittel ist unzureichend

9. Erosion
Erscheinungsbild
Lokale Bereiche der Gussoberfläche zeigen Gruben, raue Texturen oder erhabene unregelmäßige Muster. Diese Defekte entsprechen in der Regel den Bereichen, in denen geschmolzenes Metall mit hoher Geschwindigkeit auf die Formoberfläche trifft.
Mit fortgesetzter Produktion wird die Formerosion schwerwiegender und der Defekt neigt dazu, deutlicher zu werden.
Hauptursachen
- Angussposition oder -richtung ist nicht geeignet
- Geschmolzenes Metall trifft direkt auf den Kern oder die Werkzeugkavitätenoberfläche
- Angussgeschwindigkeit ist zu hoch
- Lokale Werkzeugkühlung ist unzureichend
- Die Temperatur des geschmolzenen Metalls bleibt über längere Zeit zu hoch

10. Risse
Erscheinungsbild
Risse erscheinen als feine, schmale, gerade oder wellenförmige Linien auf der Gussoberfläche. Einige Risse wachsen während der Handhabung, Bearbeitung oder Montage weiter.
Risse in Druckgussteilen können Warmrisse, Kaltrisse, Auswerferrisse oder innere Risse umfassen, die nach der Bearbeitung sichtbar werden.
Hauptursachen
- Legierungszusammensetzung oder Schmelzqualität ist instabil
- Wandstärke ändert sich zu abrupt
- Scharfe Ecken, Vorsprünge oder Löcher verursachen Spannungskonzentration
- Verweildauer in der Form ist zu kurz
- Das Gussteil wird zu fest in der Form gehalten
- Auswerferpositionen sind nicht gut ausgelegt oder die Auswerferkraft ist ungleichmäßig
- Temperaturunterschied zwischen Formbereichen ist zu groß

11. Gasporenbildung und Blasen
Erscheinungsbild
Gasporenbildung erscheint als runde, ovale oder unregelmäßige Poren im Inneren des Gussstücks oder auf bearbeiteten Oberflächen.
Einige Poren sind am Rohguss unsichtbar und treten erst nach CNC-Bearbeitung, Polieren, Sandstrahlen oder Wärmebehandlung auf. In einigen Fällen dehnt sich eingeschlossenes Gas bei hoher Temperatur aus und verursacht Oberflächenblasen.
Hauptursachen
- Luft wird während des Formfüllens eingeschlossen
- Entlüftung oder Vakuumleistung ist unzureichend
- Schussgeschwindigkeit ist zu hoch
- Metallfluss ist turbulent
- Trennmittel oder Feuchtigkeit ist nicht vollständig verdampft
- Entgasung ist unzureichend
- Wasserstoffgehalt im geschmolzenen Aluminium ist zu hoch
- Anschnittdesign verursacht Strahlbildung und Turbulenzen

12. Grat und Grate
Erscheinungsbild
Dünner Überschuss an Metall erscheint an der Trennlinie, im Schieberbereich, an den Einlegeverbindungen, in den Auswerferbereichen oder an den Entlüftungsstellen.
Sehr dünner Grat wird oft zu scharfen Graten, die das Aussehen, die Montage und die Nachbearbeitungskosten beeinträchtigen.
Hauptursachen
- Spannkraft ist unzureichend
- Einspritzdruck ist zu hoch
- Es gibt Aluminiumabrieb oder Fremdkörper auf der Trennfläche
- Trennflächen, Schieber oder Einsätze sind abgenutzt
- Werkzeugpassungsspiel ist zu groß
- Werkzeugsteifigkeit ist unzureichend oder das Werkzeug ist lokal verformt

Gängige Inspektionsmethoden für Aluminiumdruckgussfehler
Verschiedene Defekte erfordern unterschiedliche Inspektionsmethoden, aber nicht jedes Teil benötigt fortgeschrittene Tests.
Sichtprüfung
Dies ist die häufigste Methode zur Überprüfung von Fließmarkierungen, Einfallstellen, Grat, Schleifspuren, Auswerferspuren und sichtbaren Rissen.
Farbeindringprüfung
Diese Methode wird hauptsächlich zur Erkennung von offenen Oberflächenrissen und einigen oberflächenverbundenen Kaltschweißstellen an Aluminiumdruckgussteilen verwendet.
Röntgen oder Industrielles CT
Diese Methoden eignen sich für innere Defekte wie Gasporenbildung, Schwindungsporosität, Einschlüsse und Laminationen. Industrielles CT bietet vollständigere 3D-interne Informationen, jedoch zu höheren Kosten.
Dichtheitsprüfung
Diese wird häufig für Flüssigkeitskühlgehäuse, Ventilgehäuse, Pumpengehäuse und andere abgedichtete Hohlräume verwendet, um zu bestätigen, ob durch Defekte wie Porosität, Kaltschweißstellen oder Risse Leckagen verursacht werden.
Schnittanalyse und metallographische Analyse
Diese Methoden werden üblicherweise zur Defektanalyse eingesetzt, insbesondere bei Poren, Schwindung, Ablätterungen, Rissen und zur Bewertung der inneren Struktur.
Welche Mängel sind bei verschiedenen Teilen am wichtigsten?
Bei Standard-Kosmetikbauteilen sind die Hauptanliegen Fließmarkierungen, Schleifspuren, Grate, Auswerfer- oder Trennlinienmarkierungen und Brandrisse.
Bei Teilen, die eine CNC-Bearbeitung erfordern, sind die Hauptanliegen innere Porosität, Schwindung, Laminationen und Oberflächenfehler, die nach der Bearbeitung sichtbar werden.
Bei Strukturbauteilen sind Risse, kalte Schweißstellen, innere Schwindung und mechanische Integrität die Hauptanliegen.
Bei Flüssigkeitskühlgehäusen, Ventilgehäusen und anderen abgedichteten Komponenten sind Gasporenbildung, kalte Schweißstellen und Risse besonders wichtig, und eine Dichtheitsprüfung ist oft erforderlich.
Aus diesem Grund sollten die Akzeptanzstandards für Al-Druckgussteile auf der tatsächlichen Funktion, der Einbauposition und den Qualitätsanforderungen des Produkts basieren, nicht nur auf dem Oberflächenaussehen.
FAQ
Was bedeutet Al-Druckguss?
„Al“ ist das chemische Symbol für Aluminium und auch eine gängige Abkürzung für das Wort Aluminium. „Al-Druckguss“ bezieht sich normalerweise auf Aluminiumdruckguss oder Aluminiumdruckgussteile. In formalen technischen Texten sind gebräuchlichere Ausdrücke Aluminiumdruckguss, Aluminiumdruckgussteile und Druckgussteile aus Aluminium.
Warum bilden Aluminiumdruckgussteile leicht Porosität?
Beim Hochdruckguss ist die Füllgeschwindigkeit sehr hoch. Wenn der Fluss des geschmolzenen Metalls instabil ist, die Entlüftung schlecht ist oder das geschmolzene Aluminium zu viel Gas enthält, kann Luft im Gussteil eingeschlossen werden und Porosität bilden.
Was ist der Unterschied zwischen einer kalten Schweißstelle und einem Riss?
Eine kalte Schweißstelle entsteht, wenn zwei Ströme geschmolzenen Metalls aufeinandertreffen, sich aber nicht vollständig verbinden. Ein Riss ist eine Materialtrennung, die während der Erstarrung, des Schrumpfens, des Auswerfens oder späterer Belastung auftritt.
Beeinflusst die Wandstärke die Druckgussqualität?
Ja. Dünne Wände können zu unvollständiger Füllung und kalten Schweißstellen führen, während dicke Wände zu Einfallstellen und innerer Schrumpfung führen können. Plötzliche Wanddickenänderungen können auch zu Spannungskonzentrationen und Rissbildung führen.
Fazit
Gängige Al-Druckgussfehler umfassen Fließmarkierungen, Kaltschweißstellen, Einfallstellen, Formverlötungen, Risse, Porosität und Grat.
Diese Defekte können mit dem Teiledesign, dem Formdesign, der Qualität des geschmolzenen Metalls, den Einspritzparametern, den Entlüftungsbedingungen und der Formtemperatur zusammenhängen. In vielen Fällen kann ein Defekt aus mehreren zusammenwirkenden Faktoren resultieren, so dass die Ursache nicht allein aus dem Defektnamen abgeleitet werden kann.
In der tatsächlichen Produktion ist es wichtig, den Defekt zusammen mit seiner Position, der Metallflussrichtung, der Formstruktur und den Prozessparametern zu analysieren, um die wahre Ursache des Problems zu identifizieren und eine stabile Gussqualität aufrechtzuerhalten.

Aktie:
CMM-Inspektion erklärt: So werden präzise CNC-Teile verifiziert
Kundenspezifische CNC-Messingbearbeitung | Präzise Messingteile